 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-27 Происхождение:Работает


Модернизация или установка нового производственного оборудования несет в себе неотъемлемый риск. Вы можете подумать, что отказ оборудования является причиной большинства задержек при вводе в эксплуатацию, но это редко бывает правдой. Наиболее распространенной причиной задержки ввода в эксплуатацию является непредвиденная несовместимость контейнеров, затворов и оборудования. Предполагать, что стандартные бутылки и крышки бесперебойно работают на стандартном оборудовании, — это дорогостоящая эксплуатационная ошибка. Небольшие различия в смоле, шаге резьбы или жесткости бутылки со временем существенно влияют на эффективность линии. Прежде чем завершить закупку линий розлива жидкостей , руководители предприятий и инженеры должны провести тщательную проверку совместимости контейнеров. Они также должны установить определенные допуски по производительности во время оценки поставщика. В этом руководстве вы узнаете, как эффективно совместить геометрию шейки с зазорами клапанов. Мы расскажем, как правильно настроить контроль крутящего момента для предотвращения утечек. Наконец, вы узнаете, как структурировать надежные проверочные тесты поставщиков перед подписанием заказов на поставку.
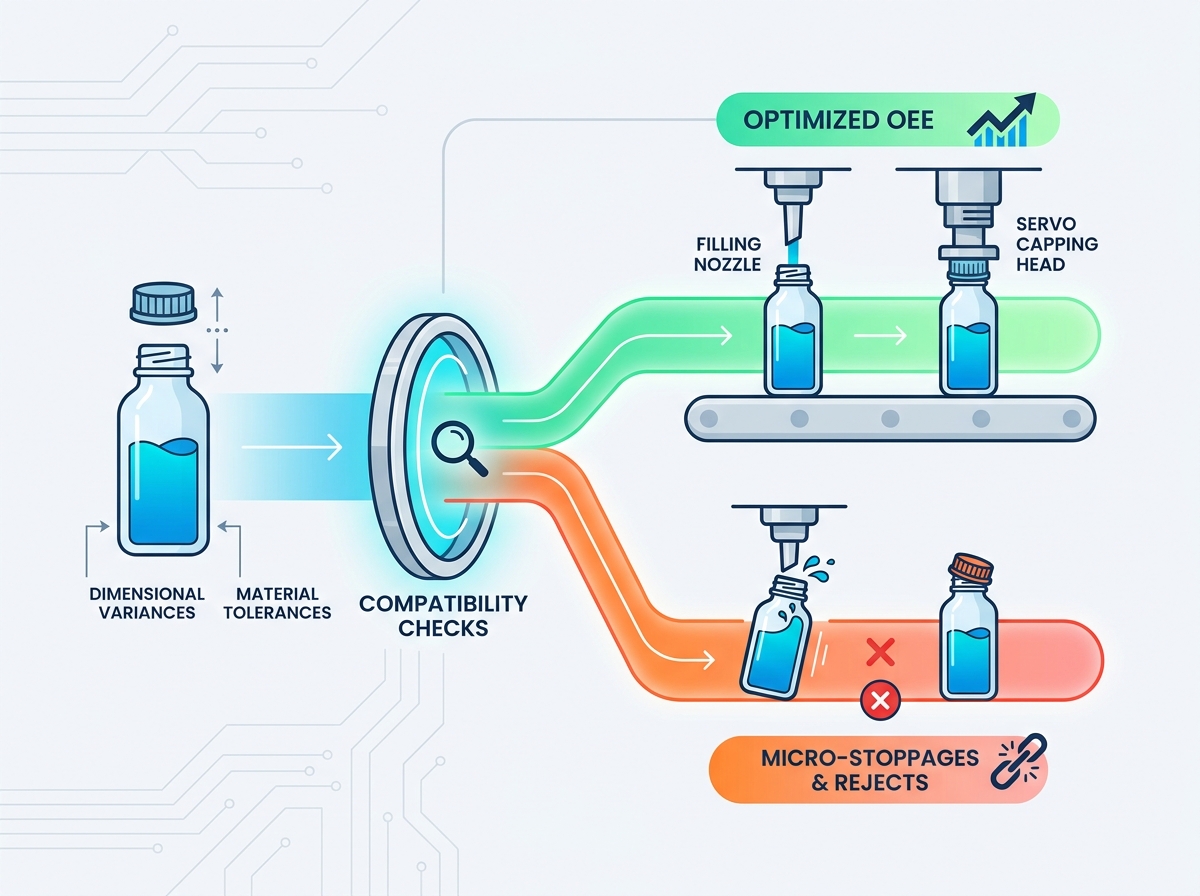
Незначительные отклонения в размерах бутылок и крышек напрямую снижают общую эффективность оборудования (OEE) из-за микрозасоров и перекрестной резьбы.
Характеристики жидкости (пенообразование, вязкость) должны определять взаимосвязь между геометрией горлышка бутылки и выбором наполнительного клапана.
Точное управление крутящим моментом не подлежит обсуждению; Интеграция укупорочной машины с сервоприводом снижает риски, связанные с трением резьбы переменной крышки.
Обязательное структурированное тестирование совместимости с помощью услуг пользовательских линий розлива перед подписанием заказа на заказ обеспечивает подотчетность и подтверждает реальные ограничения пропускной способности.
Несовместимость упаковки напрямую влияет на прибыль. Непроверенные бутылки и крышки приводят к высокому проценту брака. Они также вызывают утечку продукта во время транспортировки. Эти проблемы ставят под угрозу целостность печати и разрушают репутацию бренда. Вы не можете просто доверять типовым спецификациям компонентов. Даже стандартные партии упаковки имеют микроскопические различия в полостях пресс-формы. Эти различия создают заторы и перекосы на высокоскоростных конвейерах. Вы сталкиваетесь с чрезмерным простоем, когда операторам приходится постоянно очищать крышки с поперечной резьбой или разбитые бутылки. Со временем эти краткие перерывы разрушают ваши ежедневные производственные квоты.
Успешная спецификация оборудования требует четких и измеримых показателей. Вы должны постоянно достигать целевого показателя количества контейнеров в минуту (CPM). В то же время вы должны поддерживать уровень брака ниже принятого в отрасли базового уровня. Этот базовый уровень обычно составляет менее 0,5 процента. Достижение этих целей требует точного обращения. Каждый контейнер должен без колебаний пройти через наполнитель, укупорщик и этикетировщик. Если для достижения этих показателей машине требуется частая повторная калибровка вручную, значит, спецификация не соответствует требованиям.
Статическая оценка отдельных компонентов представляет собой огромный риск масштабируемости. Вы можете протестировать одну бутылку под стационарной насадкой и счесть ее приемлемой. Однако это игнорирует непрерывное динамическое поведение. Автоматизированные машины работают в условиях постоянной вибрации. Они испытывают противодавление в линии и температурные сдвиги. Бутылка может оставаться устойчивой на столе, но раскачиваться на движущемся конвейере. Вы должны наблюдать, как контейнеры ведут себя в реальных условиях на линии. Игнорирование этих динамических взаимодействий приводит к катастрофическим сбоям масштабируемости во время полных производственных циклов.
Критическое соотношение между внутренним диаметром горлышка бутылки и внешним диаметром наполнительного сопла определяет успех наполнения. Малые зазоры ограничивают перемещение воздуха. Когда жидкость попадает в бутылку, вытеснённому воздуху необходим свободный путь выхода. Если сопло занимает слишком много места, выходящий воздух вытесняет жидкость обратно в горловину. Это вызывает отдачу и чрезмерное пенообразование. Вы должны предусмотреть достаточное вентиляционное пространство вокруг сопла. Такое расстояние обеспечивает плавное и быстрое заполнение без ненужных брызг.
Различные материалы по-разному реагируют на температуру и давление. Вы должны оценить, как ПЭТ, ПЭВП или стекло реагируют на заполняемую жидкость. Применение горячего розлива часто приводит к образованию панелей в легких ПЭТ-бутылках. Пластик расширяется при горячем заполнении и сжимается при охлаждении. Это сокращение создает внутреннюю деформацию. Стеклянные бутылки хорошо выдерживают тепло, но остаются уязвимыми для термического удара. Вы должны подобрать материал контейнера в соответствии с удельным весом и температурным профилем вашего продукта. Это предотвращает структурный сбой на производственной линии.
Жидкости с высокой вязкостью диктуют определенные типы клапанов. Взвешенные твердые частицы также сильно влияют на выбор клапана. Жидкие жидкости, такие как вода, прекрасно работают с гравитационными или расходомерными клапанами. Для густых соусов или кремов требуются надежные поршневые клапаны. Вы должны тщательно соединить эти клапаны с выбранной вами формой бутылки. В банку с широким горлышком легко помещается большая поршневая насадка. Для бутылки с узким горлышком требуется насадка для дайвинга, чтобы предотвратить закупорку в отверстии. Правильное выравнивание предотвращает капание между циклами.
Таблица 1. Выбор клапана и совместимость контейнеров
Тип жидкости | Идеальный тип клапана | Требование к контейнеру | Общий фактор риска |
|---|---|---|---|
Низкая вязкость (вода, спиртные напитки) | Гравитационный / расходомер | Стандартная узкая или широкая горловина | Брызги и отдача |
Средняя вязкость (сиропы, масла) | Поршневой/шестеренный насос | Умеренное открытие шеи | Натягивание или капание |
Высокая вязкость/частицы (соусы) | Большой поршень | Банки с широким горлышком | Перемычка при открытии бутылки |
Невооруженным глазом шапки кажутся идентичными, но их внутренняя анатомия сильно различается. Вы должны проанализировать начало резьбы, углы наклона и жесткость юбки колпака. Понимание этих деталей имеет решающее значение для успеха линии. Стандартные крышки имеют различные допуски в зависимости от формы и производителя. Колпачок от поставщика А может подойти идеально. Визуально идентичная кепка от Поставщика Б может завязываться до середины шеи. Вы должны внимательно изучить эти допуски на размеры, прежде чем выбирать закрывающее оборудование.
Применение постоянного крутящего момента невероятно сложно в условиях высоких скоростей. Факторы окружающей среды сильно влияют на трение резьбы. Изменения температуры могут сделать пластиковые нити жесткими или гибкими. Эти несоответствия трения приводят к серьезным проблемам с качеством. Вот наиболее распространенные проблемы, с которыми вы можете столкнуться:
Чрезмерная затяжка: срывает пластиковую резьбу, полностью разрушая уплотнение.
Недостаточная затяжка: оставляет неплотную посадку, что приводит к немедленной утечке продукта.
Перекрестная резьба: происходит, когда колпачки входят в патрон под неправильным углом.
Потертости: агрессивные механизмы затягивания повреждают внешний вид застежки.
Выбор укупорочной машины для бутылок с сервоприводом имеет решающее значение для продуктов с высокой степенью ответственности. Пневматические укупорщики полагаются на давление воздуха, которое постоянно колеблется. Серводвигатели устраняют эту непредсказуемость. Они используют усовершенствованные контуры обратной связи для независимого управления скоростью и крутящим моментом. Если на крышке присутствуют небольшие изменения в смоле, сервосистема мгновенно обнаруживает изменение сопротивления. Он адаптируется к этим незначительным изменениям лимита в режиме реального времени. Это гарантирует идеальный крутящий момент на каждой бутылке, защищая ваш продукт от утечек и несанкционированного доступа.
Современные тенденции в области упаковки отдают предпочтение облегчению упаковки для экономии материальных затрат. К сожалению, легкие контейнеры вызывают огромные головные боли на производстве. Вы должны оценить центр тяжести контейнера. Высокие, узкие или легкие пустые бутылки очень нестабильны. Они склонны к опрокидыванию во время внезапной остановки конвейера. Противодавление в линии легко раздавливает хрупкие пластиковые бутылки. Вы должны рассчитать структурную целостность пустого контейнера, чтобы гарантировать, что он выдержит поездку от расшифровщика до заправочной станции.
Решение о том, как перемещать бутылки, является важным инженерным решением. Вам придется выбирать между стабилизирующими шайбами и подачей непосредственно на конвейер. Следуйте этой схеме принятия решений:
Оцените основание контейнера: если у бутылки неровное или очень узкое дно, необходимо использовать систему шайб.
Оцените скорость лески. Для высокоскоростных выходов часто требуются шайбы, чтобы предотвратить опрокидывание во время быстрого ускорения.
Анализ потребностей в переналадке: прямая транспортировка дешевле и требует меньше сменных деталей, если вы используете однородные цилиндрические бутылки.
Анализ прочности материала: шайбы защищают ультратонкие бутылки от разрушения под давлением накопления в линии.
Выбирайте прямую транспортировку только тогда, когда контейнер окажется полностью стабильным при заданной скорости вывода.
Производственная линия сильна настолько, насколько сильны ее точки перехода. Обеспечение плавной передачи допусков между станциями является обязательным. Бутылки должны перемещаться от заправочной станции к укупорщику без расплескивания. Они должны плавно перейти к оборудованию для маркировки и упаковки в коробки. Вы не можете полагаться на пользовательские, неповторяемые настройки оператора для исправления плохих передач обслуживания. Направляющие, звездочки и винты синхронизации должны иметь точное и зафиксированное положение. Это исключает человеческий фактор и гарантирует стабильный поток контейнеров по всей компоновке.
Теоретические конструкции выглядят на экране безупречно. Однако никогда не следует подписывать контракты на оборудование, основываясь исключительно на теоретических моделях САПР. Виртуальное моделирование не может предсказать незначительные проблемы с трением или накопление статического электричества. Вы должны потребовать физического тестирования ваших конкретных упаковочных материалов. Отправьте производителю фактические образцы продукции. Откажитесь от любых гарантий, предоставленных без эмпирического подтверждения. Такая жесткая позиция снижает риск реализации и вынуждает поставщика доказывать свои инженерные утверждения.
Используйте команды OEM-интеграторов для проведения комплексных исследований возможностей. Участие в услугах индивидуальной линии розлива позволяет инженерам заранее выявить слабые места в конструкции вашего контейнера. Они могут обнаружить, что для горлышка вашей бутылки требуется немного более длинная насадка для дайвинга. Они могут предложить модифицировать станки до этапа сборки. Такое активное сотрудничество предотвращает дорогостоящую модернизацию в дальнейшем. Это гарантирует, что окончательная конструкция машины будет идеально отражать ваши конкретные эксплуатационные требования.
Строгая система FAT — ваша последняя страховка. Вы должны установить конкретные и прозрачные предположения для этого теста в своем первоначальном контракте. Укажите точный объем флаконов и крышек, необходимый для проведения теста. Не соглашайтесь на быстрый десятиминутный спринт. Назначьте непрерывную работу в течение нескольких часов, чтобы доказать истинность OEE. Такая увеличенная продолжительность гарантирует, что оборудование справляется с естественными отклонениями, присущими стандартным партиям упаковки. Если машина застревает во время FAT, поставщик должен решить эту проблему перед отправкой.
Выбор надежной производственной линии – это не покупка отдельных машин. Это требует обращения с бутылкой, крышкой, жидкостью и оборудованием как с единой взаимозависимой системой. Отказ одного компонента быстро распространяется на всю операцию. Вы должны уважать физику динамики жидкостей и реалии пластических отклонений.
Ваш ближайший следующий шаг — полностью заблокировать дизайн упаковки. Не меняйте формы для бутылок в середине проекта. Запросите официальную техническую проверку совместимости у поставщиков, включенных в короткий список. Выполните эту проверку, прежде чем переходить к заключительному этапу переговоров о цене. Эта логическая последовательность гарантирует, что вы приобретете систему, способную обеспечить прибыльное и бесперебойное производство в течение многих лет.
О: Избегайте отправки однозначных образцов. Мы рекомендуем поставлять тысячи бутылочек и крышек из нескольких производственных партий. Поставщики часто используют разные формы. Большие размеры выборки раскрывают эти естественные вариации инструментов, гарантируя, что станок идеально справляется с реальными производственными допусками.
Ответ: Смена поставщика приводит к изменению шага резьбы и жесткости материала. При первоначальной покупке вы должны сделать упор на гибкие системы замены без использования инструментов. Новый поставщик требует перенастройки параметров вашего оборудования. Вам потребуется отрегулировать настройки крутящего момента, направляющие и глубину сопла в соответствии с новыми спецификациями.
О: Сортировщики напрямую взаимодействуют с отделкой крышек. Вибрационные сортировщики подпрыгивают, а центробежные сортировщики вращают их. Нежные или блестящие крышки требуют специального покрытия чаши или бережного обращения. Если сортировщик не соответствует материалу колпачка, это приведет к серьезным потертостям и эстетическому повреждению перед применением.
