 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-14 Происхождение:Работает


Испытание машины служит окончательной проверкой концепции перед значительным капитальным вложением или долгосрочными обязательствами по аутсорсингу. Компании выделяют огромные бюджеты на эти оценки. Они ожидают четкого и объективного подтверждения производительности оборудования и жизнеспособности производства. Однако реальность часто не оправдывает этих ожиданий из-за простой оплошности.
Большинство задержек в испытаниях и предполагаемых сбоев машин редко возникают из-за реальных механических неисправностей. Вместо этого они возникают из-за непроверенных несоответствий между физическими образцами пустых тюбиков, спецификациями цифровых изображений и требованиями к датчикам машины. Эти «слепые зоны» быстро превращают упражнения по проверке в хаотичные сеансы устранения неполадок. Инженеры часами диагностируют дефекты материалов, а не проверяют ограничения оборудования.
Мы должны исправить этот подход. В этой статье представлены строгие рамки досудебной проверки. Вы научитесь правильно готовиться, гарантируя, что ваши испытания точно проверят возможности машины, а не будут бороться с основными ошибками материалов и конструкции. Правильная подготовка гарантирует, что ваша оценка даст надежные данные для принятия разумных решений о покупке.
Регистрация оптического датчика (метки глаз) и незапечатанные области запечатывания должны быть математически согласованы с возможностями индексации оборудования перед печатью физических пробных образцов.
Физические характеристики трубки, особенно состав материала и толщина стенок, определяют, будет ли термическая или ультразвуковая сварка обеспечивать соответствующую прочность на разрыв.
Успешное испытание требует определения объективных критериев «годен/не годен», включая допуски по объемной точности, показатели целостности уплотнения и эстетические пределы деформации при обжатии.
Документирование отклонений в материалах во время испытаний имеет решающее значение для окончательной настройки серийного оборудования.
Цифровые 3D-рендеры выглядят безупречно на современных компьютерных экранах. Они полностью игнорируют физические реалии обжатия, запечатывания и материальной памяти. Когда цифровое произведение искусства встречается с физическим уплотнителем, реальность быстро наступает. Графические дизайнеры часто забывают, как пластиковые трубки деформируются под высоким давлением. Они размещают сложный текст прямо над линиями сгиба. Этот цифровой и физический разрыв разрушает испытания еще до того, как они начнутся. Мы должны преодолеть этот разрыв, применяя строгие инженерные ограничения к файлам творческих произведений искусства перед печатью физических образцов.
Неправильные образцы пробирок обычно разрушают идеальные в остальном испытания. Например, толщина стенки, превышающая заданную, ведет себя непредсказуемо при быстром нагреве. Из-за этого несоответствия высококачественные машины для наполнения и запечатывания туб кажутся принципиально дефектными. Оценщики ошибочно винят в этом оборудование. Настоящим виновником является несоответствующий требованиям материал, неравномерно поглощающий тепло. За этими ложноотрицательными результатами неизбежно следуют ошибочные решения о покупке. Покупатели отвергают подходящее оборудование и выбирают худшие варианты, не осознавая, что их решение основано на плохих образцах.
Прекращение испытаний машин невероятно быстро истощает корпоративные бюджеты. Команды технических инженеров простаивают, пока вы исследуете проблему. Вам необходимо быстро повторно заказать пустые тюбики по индивидуальному заказу у своего поставщика. Спешное производство и оплата доставки за ночь усугубляют финансовые потери. Более того, перенос судебного разбирательства сбивает сроки всего проекта. Задержка испытаний отодвигает сроки запуска продукта, что приводит к потере ценной доли рынка. Правильная предварительная проверка полностью устраняет эти огромные затраты ресурсов.
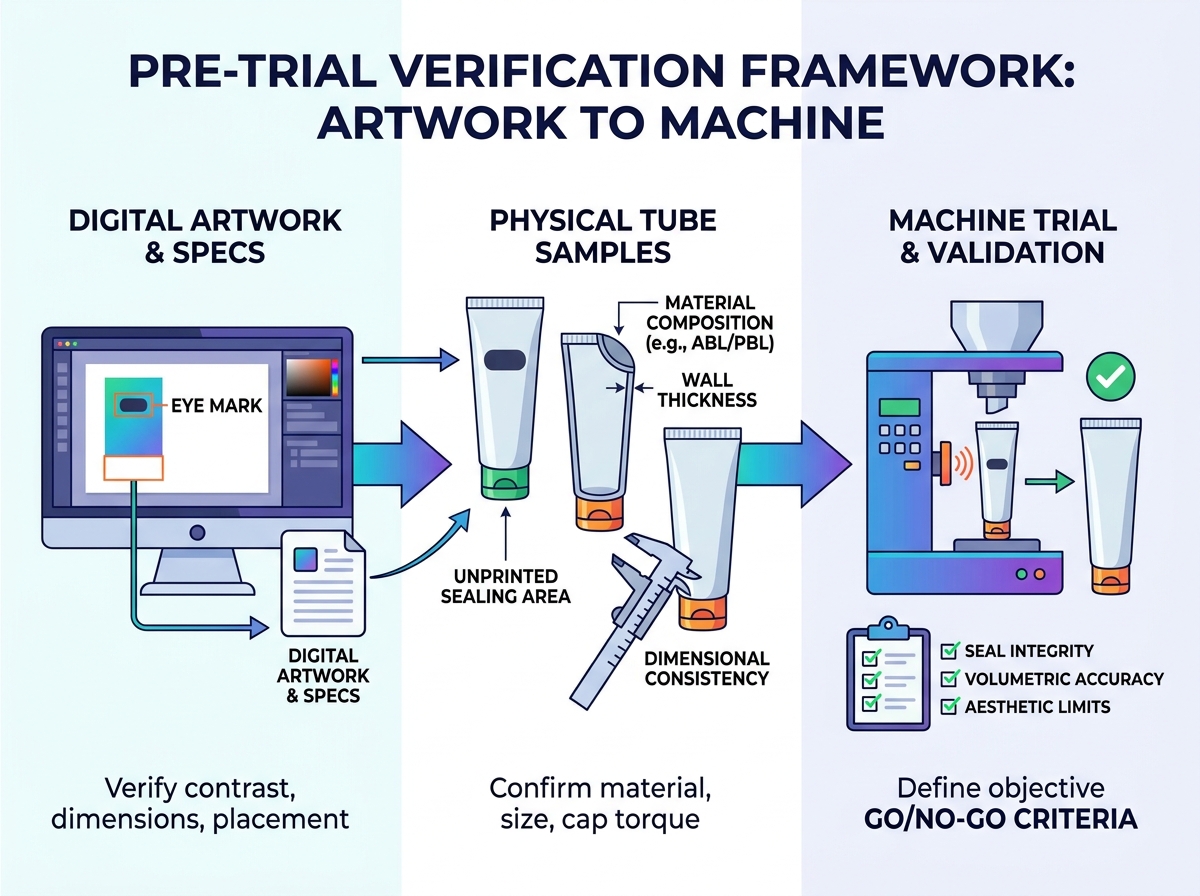
Стандартные фотоэлектрические датчики требуют абсолютной точности для правильной индексации трубок. Вы должны определить точные требования к контрастности на раннем этапе проектирования. Размер отметки на глазу, соответствующей отраслевому стандарту, составляет не менее 2 мм в ширину и 5 мм в длину. Разместите его в удобном месте у основания трубки для точного обнаружения оптическим датчиком. Металлизированные чернила с высокой отражающей способностью вызывают серьезные проблемы с чтением. Они неравномерно отражают свет обратно, ослепляя стандартные датчики. Всегда используйте матовые темные цвета, такие как черный или темно-синий, на светлом фоне. Это создает резкий контраст, необходимый для высокоскоростного автоматического индексирования.
Вы должны установить обязательное пустое пространство в конце каждой трубки. Чернила, расположенные в зоне уплотнения, активно разрушают молекулярные связи. Химические пигменты мешают плавлению пластика. Это фундаментальное правило справедливо независимо от того, используете ли вы традиционные системы горячего воздуха или современное ультразвуковое оборудование для наполнения туб . Чистые зоны без печати обеспечивают первозданную целостность уплотнения. Если графика попадет в область уплотнения, во время испытания на разрыв возникнут микропротечки. Всегда указывайте принтеру, что необходимо оставлять минимальную зону свободной от лака и чернил.
Запечатывающее сжатие сильно искажает произведение искусства. Держите всю важную типографику подальше от места обжима. Логотипы, расположенные слишком близко к верху, будут бесконтрольно растягиваться и трескаться. Высокая температура и экстремальное давление навсегда деформируют напечатанные элементы дизайна. Установите четкие границы размеров в файлах штампов, чтобы избежать неразборчивости. Хорошее практическое правило — располагать штрих-коды, номера партий и логотипы на расстоянии не менее 15 мм от конечной линии запечатывания. Это защищает эстетику бренда на этапе сильного сжатия.
Используйте сплошной черный или темно-синий цвет для отметки регистрационного глаза.
Обеспечьте строгую зону без печати шириной 15 мм на открытом конце хвоста.
Избегайте нанесения УФ-глянцевых покрытий в местах, предназначенных для герметизации.
Держите нормативный текст значительно ниже ожидаемой линии обжима.
Прежде чем заказывать полные пробные партии, протестируйте небольшой тираж цифровой печати.
Перед испытанием вы должны составить необходимую документацию для состава вашей трубки. Четко определите, используете ли вы однослойный полиэтилен, коэкструдированный ламинат с алюминиевым барьером (ABL) или ламинат с пластиковым барьером (PBL). Тип материала напрямую определяет выбор технологии уплотнения. Алюминий строго требует механического складывания и обжатия. Ламинат или твердые пластиковые конструкции требуют термической или ультразвуковой сварки. Использование неправильного материала и неправильной уплотнительной губки гарантирует неудачу испытания. Немедленно ознакомьтесь со спецификацией материала у своего поставщика оборудования.
Матрица состава материала и технологии уплотнений
Тип материала трубки | Рекомендуемая технология уплотнения | Распространенные уязвимости во время испытаний |
|---|---|---|
Однослойный PE (полиэтилен) | Горячий воздух/термическая герметизация | Склонен к истончению стенок, если время нагрева слишком велико. |
Алюминий (Металл) | Механическое сгибание и обжатие | Усталость металла и растрескивание при неправильном складывании. |
ABL (ламинат с алюминиевым барьером) | Высокочастотный или горячий воздух | Открытые края фольги могут стать причиной эстетического ожога. |
PBL (Пластиковый барьерный ламинат) | Ультразвуковой или горячий воздух | Расслоение при резких скачках температурного профиля. |
Разница в размерах разрушает непрерывные пробные запуски. Убедитесь, что ваша пробная партия идеально соответствует точным производственным размерам. И диаметр, и длина должны оставаться одинаковыми по всей партии. Такая последовательность гарантирует, что детали по размеру, такие как шайбы и держатели, точно подходят к трубкам. Даже разница в диаметре в миллиметр приводит к застреванию трубок в индексирующей карусели. Незначительные изменения длины сбивают с толку глубину погружения заправочной насадки. Перед отправкой всегда требуйте от поставщика отчет о проверке размеров.
Кепки требуют пристального внимания при подготовке к исследованию. Подтвердите, что ваши поставщики предварительно приводят их в соответствие с фактическими производственными стандартами. Правильно затянутые колпачки обеспечивают точную калибровку оборудования. Незакрепленные колпачки приводят к тому, что трубка свободно вращается в шайбе во время индексации. Заправочные насадки опираются на устойчивое основание трубки, обеспечивающее правильную глубину погружения. Точная глубина предотвращает слипание продукта и обеспечивает чистое сдувание в конце цикла наполнения. Проверьте размеры отверстий на соответствие вязкости испытуемого продукта.
Образец из пятидесяти трубок абсолютно ничего не говорит о готовности производства. Это создает очищенный, крайне нереалистичный сценарий. Вам нужна статистически значимая партия, чтобы оценить фактическую производительность. Использование от 500 до 1000 пробирок позволяет измерить фактическую общую эффективность оборудования (OEE). Этот длительный запуск со временем выявляет истинные сбои в работе, такие как перегрев кулачков или ошибки синхронизации индексации. Он отделяет надежную технику от оборудования, которое хорошо работает только во время коротких и тщательно контролируемых всплесков нагрузки.
Вы должны определить конкретные эмпирические тесты, необходимые после испытания. Выполните тщательное испытание на разрыв, чтобы измерить допуск на внутреннее давление. Применяйте протоколы испытаний на вакуумную утечку, погружая запечатанные трубки в воду под отрицательным давлением. Выполните испытание на отслаивание, чтобы визуально проанализировать прочность связи полимера. Эти научные методы проверяют вашу печать на соответствие строгим отраслевым стандартам. Визуальный осмотр недостаточен. Полностью положитесь на документированные физические испытания, которые подтвердят, что машина выполнила безупречную молекулярную сварку.
У многих брендов нет собственных инженерных групп, способных проводить аудит сложных испытаний. Использование услуг специального упаковочного оборудования для заводских приемочных испытаний (FAT) полностью устраняет эту уязвимость. Эти профессионалы обеспечивают весьма объективную проверку третьей стороной. Они преобразуют необработанные данные испытаний в практические инженерные идеи. Опытные технические специалисты выявляют микронесоответствия, которые вы можете пропустить. Они конструктивно бросают вызов поставщику оборудования, гарантируя, что оборудование соответствует всем функциональным спецификациям, прежде чем вы подпишете документы об окончательной приемке.
Строго смотрите на свои заранее определенные критерии успеха. Достигла ли машина уровня запечатывания с нулевым дефектом выше 99,5 процентов? Сохранялась ли целевая выходная скорость на протяжении всего пробега из 1000 трубок? Оценивайте эти показатели объективно, без эмоций. Если оборудование требовало постоянной настройки для поддержания точности, оно не соответствовало результатам. Данные испытаний должны доказать, что машина работает автономно в пределах требуемых допусков.
Реалистичные испытания часто включают в себя несколько артикулов. Они также могут включать в себя трубки разных размеров и стили крышек. Оцените точное время, необходимое для этих переключений. Обратите внимание на любые специальные инструменты или инструменты, необходимые оператору. Быстрая машина теряет свое преимущество, если смена размера занимает четыре часа. Оцените, насколько интуитивно программное обеспечение обрабатывает изменения рецептов. Быстрая замена без использования инструментов означает создание современной и масштабируемой конструкции оборудования.
Переход от этапа испытаний к исполнению контракта требует предельной дисциплины. Создайте строгий пошаговый контрольный список, чтобы формализовать решение.
Убедитесь, что все журналы объемной точности соответствуют требуемым допускам заполнения.
Подтвердите, что все испытания на разрыв и вакуум соответствуют отраслевым стандартам.
Задокументируйте любые незначительные изменения материала, замеченные во время испытания.
Убедитесь, что все задокументированные факторы риска учтены в рабочей ведомости.
Получите подписи от руководителя отдела обеспечения качества и поставщика оборудования.
Следование этому контрольному списку гарантирует, что вы приобретете только оборудование, проверенное на соответствие вашим конкретным физическим материалам и производственным требованиям.
Тщательное досудебное подтверждение произведений искусства и физических образцов существенно защищает честность вашего процесса оценки. Без проверки отметок, состава материалов и допусков на размеры вы тратите время на устранение основных ошибок в поставках вместо того, чтобы проверять пределы возможностей оборудования. Всегда устанавливайте строгие, объективные критерии успеха до начала исследования. Мы советуем лицам, принимающим решения, требовать одобрения подписей на физических пробных образцах как от поставщика упаковки, так и от поставщика оборудования. Назначайте официальные испытания только после подтверждения того, что каждый физический параметр идеально соответствует требованиям к датчикам и уплотнениям машины.
Ответ: Промышленный стандарт регистрационного знака трубки обычно составляет 2 мм в ширину и 5 мм в длину. Высокий контраст с цветом фона абсолютно необходим. Этот четкий контраст позволяет оптическим датчикам надежно обнаруживать маркировку, обеспечивая точную индексацию и выравнивание вращения перед заполнением и запечатыванием.
Ответ: Растрескивание происходит из-за взаимодействия плотного слоя чернил, УФ-глянцевого покрытия и физического давления запечатывающих губок. Интенсивное тепло и механическое сжатие растягивают полимер. Если хрупкие чернила попадают непосредственно на линию уплотнения, они мгновенно ломаются и отслаиваются.
О: Не всегда. Системы горячего воздуха направляют внешнее тепло на стенки трубок, что требует тщательного управления температурой, чтобы избежать подгорания внешних чернил. Ультразвуковые герметики генерируют внутреннее молекулярное трение, плавящее пластик, сохраняя его снаружи относительно прохладным. Оба требуют, чтобы зоны уплотнения не содержали чернил, чтобы гарантировать прочные молекулярные связи.
О: Вам следует предоставить прагматичную оценку от 1000 до 2000 пустых тюбиков на каждый формат. Это количество обеспечивает достаточно материала для первоначальной механической настройки, точной калибровки, непрерывного производственного цикла для проверки OEE и удобного резерва на случай непредвиденных неисправностей.
