 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-17 Происхождение:Работает


Закупка оборудования для вторичной упаковки часто останавливается прямо на этапе первоначальной спецификации. Серьезное несоответствие между вашими предположениями о дизайне упаковки и реальными возможностями оборудования регулярно приводит к неточным расценкам, задержкам в сроках и снижению общей эффективности оборудования. Сами по себе цифровые файлы САПР просто не отражают реальное поведение материалов на быстро развивающемся производстве. Чтобы точно определить индивидуальные инструменты, проверить время автоматической переналадки и гарантировать устойчивую скорость производства, поставщикам оборудования требуются конкретные вещественные доказательства. В этой статье представлен четкий, согласованный с инженерными разработками контрольный список с подробным описанием необходимых вам цифровых матриц, заготовок из плоских картонных коробок и полностью заполненных образцов продукции. Вы узнаете, как правильно оценить эти элементы и разработать высоконадежное упаковочное решение. Освоение этого процесса передачи поможет вам быстрее запускать линии, оптимизировать инженерные работы и избегать неприятных изменений в дизайне после установки. В конечном итоге этот проактивный подход устраняет разрыв между теоретическими концепциями упаковки и практическим успехом производства.
Цифровые линии штампов определяют базовые размеры, но физические образцы показывают критически важные свойства материала, такие как память линий надреза и пористость платы.
Для приобретения автоматической картонажной машины необходимо предоставить сотни промышленных образцов для заводских приемочных испытаний (FAT).
Небольшие различия в толщине картонной коробки или склеенных швах могут определять необходимость использования вертикального или горизонтального механизма загрузки.
Точная подача образцов предотвращает дорогостоящую замену оснастки после установки и защищает долгосрочную эксплуатацию линии OEE.
Инженерные группы часто полагают, что цифровые спецификации обеспечивают все, что нужно поставщику. Однако полагаться исключительно на теоретические измерения сопряжено с огромными производственными рисками. Цифровые штамповые линии в форматах CAD или PDF эффективно передают базовые размеры, такие как длина, ширина и глубина. Они четко очерчивают геометрическую компоновку заготовки. Тем не менее, они совершенно неспособны передать важные физические характеристики. Цифровой файл не может продемонстрировать направление волокон картона. Он не может выявить присущую материалу жесткость. Он также скрывает такие свойства поверхности, как трение покрытия.
Чтобы понять, почему физические образцы имеют значение, вы должны понимать основы картонажной машины . Оборудование опирается на точные физические взаимодействия, чтобы обеспечить бесперебойную работу на высоких скоростях. Например, вакуумные присоски физически зацепляются за поверхность картона. Эти стаканчики извлекают из магазина плоские заготовки и придают им объемные формы. Если поверхность картона имеет высокую пористость, стандартные присоски потеряют вакуумное давление. Машина постоянно выбрасывает заготовки, что приводит к серьезным простоям. Инженеры должны физически протестировать плату, чтобы выбрать правильный размер вакуумного насоса и материал чашки.
Механизмы подворачивания сталкиваются с аналогичными физическими ограничениями. Независимо от того, используются ли в вашей конструкции простые заворачивающиеся клапаны, застежки с термоплавким клеем или сложные днища с аварийным замком, машина должна преодолевать присущее им сопротивление материала. Мы называем это памятью счетных линий. Если коробка слишком активно сопротивляется складыванию, она действует как пружина. Механизм заправки может с трудом надежно закрыть клапан. Физические образцы позволяют инженерам измерить это сопротивление и соответствующим образом отрегулировать роботизированные руки или направляющие.
С инженерной точки зрения производители машин проектируют подающие магазины с учетом фактической физической возможности штабелирования. Теоретические размеры предполагают, что каждая коробка сидит идеально ровно. Реальные партии упаковки почти всегда имеют небольшие изгибы, деформации или неровные клеевые швы. Когда сотни покоробленных заготовок складываются плотно друг к другу, они ведут себя непредсказуемо. Они могут прижаться к стенкам магазина или дважды подать в машину. Оценка физических образцов позволяет строителям разрабатывать индивидуальные углы магазина, вибрационные модули и удерживающие зажимы, точно соответствующие вашему материалу.
Распространенная ошибка: полагаться на устаревший файл САПР, в то время как отдел закупок молча меняет поставщика картона. Даже если размеры остаются идентичными, плита нового поставщика может иметь другую жесткость или направление волокон, что мгновенно приведет к застреванию машины.
Поставщики не могут спроектировать производственную линию стоимостью в несколько миллионов долларов, основанную на нескольких стандартных коробках. Они требуют весьма специфического развития вещественных доказательств. Предоставление правильного объема и типа образцов на каждом этапе проекта определяет конечный успех ваших инвестиций в оборудование.
Вы должны четко различать образцы-прототипы и настоящие серийные образцы. Дизайнеры упаковки часто вырезают заготовки прототипов на планшетном плоттерном столе. Плоттеры используют осциллирующие ножи и подрезные колеса. Этот процесс мягко измельчает волокна бумаги. Это создает очень свободную линию счета, которую легко сгибать.
И наоборот, коммерческие высекальные прессы штампуют настоящие образцы продукции на высоких скоростях. Стальные линейки с силой ударяют по доске, создавая гораздо более жесткие и устойчивые линии надрезов. Если вы отправите на калибровку машины прототипы, вырезанные на плоттере, оборудование выйдет из строя, когда оно встретит более жесткие коробки промышленного класса. Всегда предоставляйте коммерческие образцы высечек для окончательной инженерной оценки.
Приобретение автоматической картонажной машины происходит в несколько этапов. Каждая фаза требует разного объема физических материалов.
Фаза первоначального ценового предложения: на ранних этапах обсуждения поставщикам необходимо от 20 до 50 плоских заготовок. Им также требуется от 5 до 10 образцов первичной продукции. Эта небольшая партия помогает инженерам определить базовую площадь машины. Это позволяет им выбрать оптимальный стиль журнала и предложить наиболее эффективный подход к загрузке.
Этап проектирования и заводского тестирования. Как только вы подписываете заказ на поставку, требования резко возрастают. Для заводских приемочных испытаний (FAT) поставщикам необходимо от 1000 до 5000+ заготовок непрерывного производственного качества. Такой объем позволяет инженерам запускать машину на полной рабочей скорости в течение 15–30 минут. Расширенные пробеги выявляют скрытую частоту застреваний, выявляют микротрения и доказывают устойчивые возможности OEE.
Картонные коробки не путешествуют пустыми. Поставщикам срочно нужен реальный первичный продукт, находящийся внутри коробки. Сюда входят блистерные упаковки, стеклянные бутылки или гибкие пакеты. Инженеры должны учитывать отклонения допусков основного продукта. Стеклянная бутылка может иметь немного более широкий допуск, чем металлическая деталь, обработанная с высокой точностью. Механизм загрузки должен учитывать эти незначительные изменения, не раздавливая продукт.
Кроме того, вы должны предоставить все второстепенные вставки. Если для вашей фармацевтической упаковки требуется свернутый информационный буклет, машина должна одновременно физически вставить в коробку флакон и листовку. Требования к внутреннему зазору кардинально изменяются при добавлении пластин. Обеспечение полной, полностью заполненной полезной нагрузки позволяет инженерам создавать индивидуальные погрузочные ковши, идеально подходящие для вашего конкретного груза.
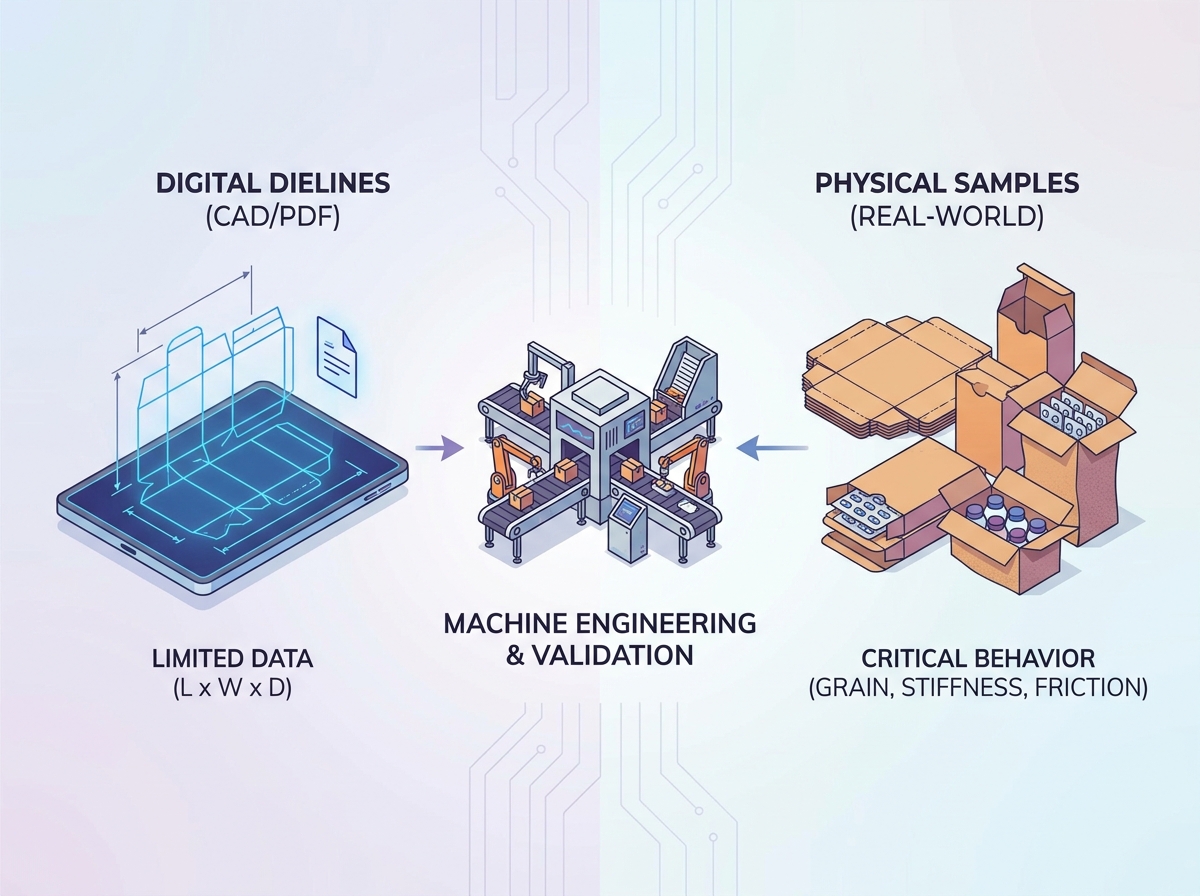
Физические характеристики ваших образцов напрямую определяют фундаментальную архитектуру оборудования. Машиностроители не просто берут с полки стандартные модели. Они настраивают всю логику подачи, монтажа и загрузки в зависимости от поведения ваших конкретных материалов.
Наиболее важное решение связано с выбором ориентации загрузки. Характеристики выборки полностью определяют этот выбор.
Горизонтальные погрузчики: эти системы заталкивают продукцию в коробку сбоку. Они лучше всего подходят для очень стабильных продуктов. Примеры включают линии по сборке блистеров в картонные коробки, большие лотки для замороженных продуктов или жесткие пластиковые бутылки. Если ваш продукт может выдержать горизонтальный толчок, не опрокидываясь и не застревая в клапане коробки, инженеры обычно рекомендуют эту высокоскоростную конфигурацию.
Вертикальные погрузчики: эти системы сбрасывают продукты вниз в поднятые коробки под действием силы тяжести. Они становятся строго обязательными для сыпучих, объемных продуктов, таких как конфеты в упаковке или винты для крепежа. Вертикальная загрузка также защищает очень хрупкие предметы и позволяет разместить многокомпонентные комплекты, в которых несколько незакрепленных частей должны последовательно опускаться в одну коробку.
Жестко регулируемые отрасли требуют еще более тщательной выборочной оценки. В фармацевтической промышленности при проектировании оборудования доминируют стандарты надлежащей производственной практики (GMP). Образцы должны демонстрировать достаточный внутренний зазор. Для бесперебойной работы автоматизированных механизмов складывания и вставки листовок требуется точное расстояние по размерам.
Кроме того, современное соответствие требованиям требует надежного кодирования для отслеживания и отслеживания. Независимо от того, используют ли системы механического тиснения или лазерной струйной печати, инженеры должны проверить, как картон впитывает чернила или реагирует на давление. Системы отклонения зрения также нуждаются в физических образцах для установления базовых параметров камеры. Камеры должны различать правильно напечатанный штрих-код и нечеткую аномалию. Вы должны предоставить разнообразные образцы, охватывающие эти крайние случаи.
Современные производственные предприятия редко выпускают продукцию одного размера постоянно. Оценка физических образцов из нескольких различных артикулов позволяет инженерам разрабатывать быстросменные инструменты. Физически сравнивая самую маленькую коробку с самой большой, строители могут интегрировать автоматизацию на основе рецептов. Серводвигатели могут автоматически регулировать направляющие и ширину магазина на основе сохраненных рецептов, что значительно сокращает время ручного переключения между проходами.
Лучшая практика: всегда отправляйте коробки абсолютного максимального и минимального размера, которые вы собираетесь использовать, даже если экстремальные размеры предназначены для будущих выпусков продуктов. Предварительное определение механического диапазона предотвращает дорогостоящую модернизацию послепродажного обслуживания.
Неспособность предоставить точные физические образцы приводит к каскаду дорогостоящих отказов. Когда фактические производственные материалы отклоняются от первоначальных инженерных образцов, финансовые последствия выходят далеко за рамки простых задержек.
Учитывайте влияние толщины материала, также известной как толщина доски. Если ваша конечная производственная коробка окажется всего на 2 миллиметра толще, чем исходная цифровая линия, это приведет к катастрофе. Нестандартные скребки, удерживающие ковши и точно обработанные направляющие внезапно станут слишком узкими. Картонные коробки мгновенно застрянут. Поставщик должен удалить эти металлические компоненты, повторно обработать их на станке с ЧПУ и переустановить. Эта модернизация инструментов приводит к огромным задержкам и резкому увеличению бюджетов проектов.
Неожиданное трение материала часто вынуждает операторов снижать скорость машины. Предположим, ваша маркетинговая команда решает нанести на коробку глянцевое УФ-покрытие непосредственно перед запуском продукта. Они не информируют инженерную команду. Глянцевое покрытие создает огромное статическое электричество и трение внутри подающего магазина. Автоматическое оборудование не может достаточно быстро разделить заготовки.
Чтобы предотвратить постоянное застревание, операторы должны снизить скорость, запустив машину со скоростью 60 коробок в минуту вместо запланированных 100. Такое резкое снижение скорости разрушает прогнозируемую рентабельность инвестиций и создает узкие места на всей предшествующей производственной линии.
Чтобы предотвратить эти сбои, межфункциональные команды должны установить строгий этап «заморозки спецификаций». Как только производитель оборудования получит и проверит физические образцы, спецификация фиксируется. Любое последующее изменение поставщика картона, марки картона или геометрии матрицы требует формальной переоценки. Производитель оборудования должен протестировать новые физические образцы, чтобы убедиться, что оборудование по-прежнему способно выдерживать изменения.
Таблица: Риски реализации и стратегии смягчения
Фактор риска | Потенциальное операционное воздействие | Требуемая стратегия смягчения последствий |
|---|---|---|
Неправильный штангенциркуль | Картонные коробки застревают в индивидуальных ведрах и рейсмусах. | Поставляйте коммерческие вырубные заготовки, точно соответствующие конечным производственным спецификациям. |
Неожиданное поверхностное трение | Вакуумные стаканчики выбрасывают заготовки; журналы не кормятся. | Проверьте все окончательные покрытия (УФ, водные) на ранних этапах FAT. |
Переменная основная полезная нагрузка | Загрузочные толкатели раздавливают продукцию или разрывают клапаны картонных коробок. | Отправьте полностью заполненные образцы, включая все крайние допуски продукта. |
Непоследовательные клеевые швы | Нестабильность штабелирования; Искривленные картонные коробки подаются в машину дважды. | Заключите строгие соглашения по обеспечению качества с переработчиком складных картонных коробок. |
Хорошо подготовленный пакет закупок значительно ускоряет сроки проектирования. Это исключает догадки и позволяет поставщикам предоставлять очень точные и обязательные ценовые предложения. При оценке картонажных машин вы должны рассматривать физические образцы как основу вашего контракта.
Прежде чем привлекать производителей оборудования, подготовьте следующие материалы. Если рассматривать этот контрольный список как обязательный, это позволит избежать бесконечных задержек в обмене сообщениями.
Завершенные векторные линии: отправьте чистые файлы DXF или PDF. Убедитесь, что в них четко указаны точные типы складок, независимо от того, используете ли вы прямую, обратную или сложную застежку низа.
Спецификации материала: Предоставьте документацию с подробным описанием толщины (толщины) плиты, типа материала плиты (например, SBS, CCNB), внутреннего направления волокон и всех нанесенных поверхностных покрытий.
Плоские заготовки промышленного уровня: поставляйте развернутые и отклеенные заготовки непосредственно из коммерческого высекального пресса. Укажите точные количества, запрошенные как для первоначального ценового предложения, так и для финального этапа FAT.
Полностью заполненные образцы первичной продукции: доставьте фактические предметы, находящиеся внутри. Убедитесь, что они точно взвешены и отражают реальные допуски на размеры. Включите все второстепенные компоненты, такие как листовки или пластиковые вставки.
Вы должны привлечь поставщиков к ответственности за результаты деятельности. Попросите их предоставить видео для проверки концепции на ранних этапах проектирования. В этом видео должно быть четко показано, как ваши конкретные физические образцы проходят через предлагаемый магазин и механизм сборки.
Кроме того, требуйте механическую гарантию, основанную исключительно на проверенных физических образцах. В контракте должно быть указано, что машина будет достигать определенной производительности при использовании именно тех материалов, которые предоставлены. Установление этой базовой ответственности обеспечивает уверенность перед тем, как вы выдадите окончательный заказ на поставку.
Для обеспечения надежной автоматизации упаковки требуется гораздо больше, чем просто обмен цифровыми файлами. Хотя современное оборудование установлено на стандартизированных рамах, инструменты, взаимодействующие с вашим продуктом, остаются в высшей степени индивидуальным активом. Функциональная точность и долгосрочная надежность машины прямо пропорциональны точности физических образцов, которые вы предоставляете на этапе оценки.
Понимая поведение материалов, такое как сопротивление задирам и поверхностное трение, вы даете инженерам возможность разрабатывать надежные системы без заеданий. Отдавая предпочтение образцам коммерческого уровня перед прототипами, вырезанными на плоттере, вы защитите свои капиталовложения и обеспечите прогнозируемую скорость производства. Ваш ближайший следующий шаг ясен. Проконсультируйтесь напрямую с вашими инженерами по упаковке и переработчиками материалов. Уточните все марки плат, покрытия и допуски на размеры, прежде чем начинать процесс запроса цен с поставщиками оборудования. Это гарантирует беспрепятственную передачу инженерных данных и успешную установку.
Ответ: Точный объем зависит от скорости машины, но поставщикам обычно требуется достаточное количество образцов для непрерывной работы в течение 15–30 минут. Для стандартного оборудования это часто означает предоставление от 2000 до 5000+ единиц для точного определения степени застревания и проверки устойчивой надежности.
О: Да, они могут работать с несколькими линиями штампов с помощью регулируемого инструмента и программного обеспечения для управления рецептами. Тем не менее, вы должны предоставить все уникальные линии и физические образцы на начальном этапе проектирования, чтобы правильно рассчитать минимальный и максимальный механический диапазон.
Ответ: Направление волокон сильно влияет на структурную жесткость коробки и на то, как она прогибается при укладке в магазин станка. Этот изгиб напрямую влияет на надежность и точность поворотного или возвратно-поступательного механизма захвата и размещения при попытке извлечь заготовку.
О: Изменения в давлении надреза, нанесении клея или калибре доски от нового поставщика могут мгновенно привести к заклиниванию. Настоятельно рекомендуется провести повторную проверку образцов нового поставщика на существующей машине для регулировки направляющих и настроек вакуума.
