 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-10 Происхождение:Работает


Неправильный размер пленки на упаковочном оборудовании напрямую увеличивает ваши эксплуатационные расходы. Отходы материала быстро накапливаются во время высокоскоростного производства. Повышенный процент брака и нарушение целостности уплотнений разрушают вашу долгосрочную прибыль. Прежде чем оценивать возможности конкретного поставщика или запрашивать расценки, должны действовать команды по закупкам и проектированию. Вам необходимо зафиксировать точные показатели конверта продукта на ранних этапах процесса. Угадывание этих критических размеров часто приводит к катастрофическому несоответствию оборудования.
Эта статья представляет собой комплексную техническую схему для расчета точных размеров пленки. Мы с самого начала рассмотрим, как обеспечить точную спецификацию оборудования. Вы изучите проверенные методы минимизации ненужных простоев оборудования. Наконец, мы покажем вам, как поддерживать герметичность на уровне соответствия на протяжении всей вашей деятельности. Следуя этим шагам, вы защитите свою прибыль и оптимизируете рабочие процессы упаковки.
Формула ширины полотна: общая ширина пленки = (ширина продукта × 2) + (высота продукта × 2) + припуск на уплотнение ребер + зазор машины.
Формула длины обрезки: общая длина обрезки = длина изделия + высота изделия + ширина торцевого уплотнения + зазор машины.
Эксплуатационный эффект: увеличение размера пленки ежегодно увеличивает затраты на расходные материалы; занижение размера приводит к застреванию продукта и ослаблению уплотнений.
Выбор машины: конкретная длина резки и ширина пленки определяют, требуется ли механизм запечатывания с вращающейся губкой или с коробчатым движением.
Эксплуатационные расходы выходят из-под контроля, когда вы неправильно рассчитываете размеры пленки. Незначительный перерасчет на первый взгляд кажется безобидным. Добавление всего лишь 10 мм ненужной ширины пленки может показаться безопасным буфером. Однако эта небольшая ошибка приводит к огромным финансовым потерям. При более чем миллионе циклов эта погрешность в 10 мм равна 10 000 метрам потерянного материала. В конечном итоге вы платите за тысячи метров пленки, которая вам никогда не была нужна. Интеграция точности в ваши автоматические линии поточной упаковки остановит эту ежедневную утечку ресурсов.
Целостность пломб представляет собой еще один серьезный финансовый и нормативный риск. Неправильный размер пленки создает огромную напряженность вокруг продукта. Это натяжение растягивает подложку и ослабляет структуру уплотнения. Слабые уплотнения приводят непосредственно к утечкам в каналах и плохой барьерной защите. В пищевой и фармацевтической промышленности неудачные тесты на утечку приводят к обязательному отзыву продукции. Регулирующие органы требуют герметичности, соответствующей требованиям, для предотвращения загрязнения. Вы не сможете достичь этого стандарта, если размеры вашей пленки слишком сильно растягиваются по оболочке продукта.
Совместимость оборудования полностью зависит от точных размеров. Каждая упаковочная машина имеет строгие физические ограничения. Они имеют определенную максимальную и минимальную ширину полотна пленки. Они также работают в пределах определенных параметров длины отсечки. Угадывание этих размеров приводит к покупке несовместимого оборудования. Вы можете купить машину, неспособную упаковать самый большой товар. И наоборот, вы можете инвестировать в крупногабаритное оборудование, которое с трудом сможет эффективно работать с вашими самыми маленькими предметами. Точность предотвращает эти дорогостоящие катастрофы при закупках.
Полагаться на оценки поставщиков, а не на физические измерения продукта.
Игнорирование естественных различий в выпечке или нестандартных продуктах.
Не учитывается физическая ширина уплотнительных губок.
С учетом зазора, необходимого для движения продукта по формовочной трубе.
Расчет необходимой ширины полотна пленки требует строгого математического подхода. Вы не можете оценить этот показатель. Мы полагаемся на стандартную формулу для определения точной потребности в материале. Основное уравнение: Ширина пленки = (Ширина продукта × 2) + (Высота продукта × 2) + Ширина реберного уплотнения + Зазор. Эта формула учитывает всю окружность вашего изделия, а также материал, необходимый для соединения краев.
Реберное уплотнение, часто называемое задним уплотнением, требует специального распределения материала. Стандартные ребристые уплотнения требуют примерно 25–30 мм пленки. Однако эта переменная меняется в зависимости от конфигурации вашего уплотнительного колеса. Применение холодного уплотнения полностью зависит от давления и специальных клеев. Системы термосваривания требуют тепловой энергии и достаточного времени выдержки. Конфигурации термосваривания иногда требуют немного более широкого припуска на сварку, чтобы предотвратить подгорание пленки вблизи продукта. Всегда проверяйте конкретную конструкцию уплотнительного колеса перед окончательным выбором параметра ребристого уплотнения.
Зазоры предотвращают катастрофические заторы внутри формовочной коробки. К общему расчету необходимо добавить буфер зазора от 10 до 20 мм. Этот буфер снижает трение продукта внутри формовочной трубы. Без него продукты будут тянуться к пленке и машина заглохнет. Нестандартные изделия требуют гораздо более высоких допусков. Например, печенье с шоколадной крошкой имеет разную высоту и неровные края. Вы должны измерить самую широкую точку вашего самого необычного предмета и соответственно увеличить запас зазора.
Выберите десять случайных образцов вашего конкретного продукта с производственной линии.
Используйте прецизионные цифровые штангенциркули для измерения самой широкой точки каждого образца.
Измерьте самую высокую точку каждого образца, обращая внимание на выступы и пики.
Запишите самые большие значения ширины и высоты, обнаруженные среди десяти образцов.
Примените эти максимальные значения к формуле ширины основной пленки.
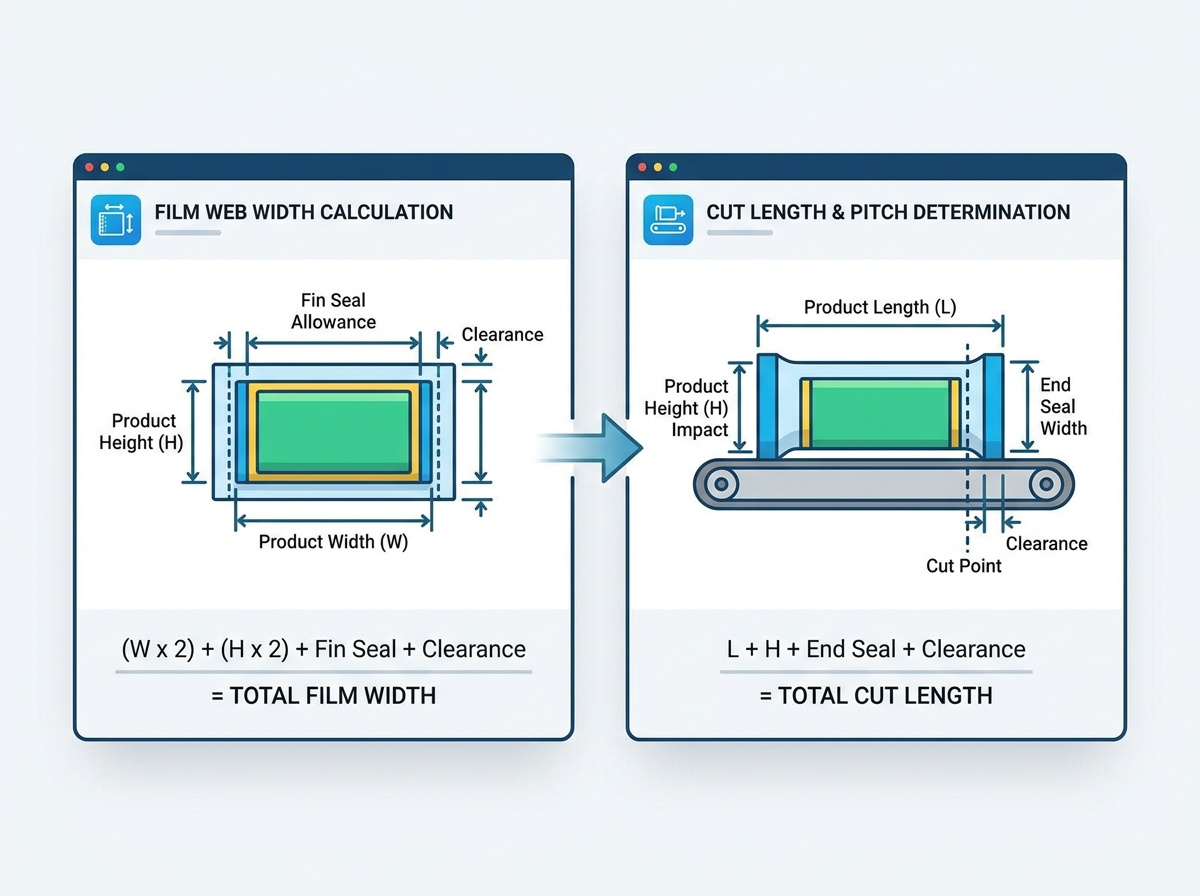
Длина обрезки определяет, сколько пленки вам понадобится для каждой отдельной упаковки. Как и в случае с шириной полотна, здесь мы используем строгую формулу. Основное уравнение: длина обрезки = длина изделия + высота изделия + ширина торцевого уплотнения + зазор. Эта формула гарантирует, что упаковочная машина натянет достаточно пленки, чтобы обернуть продукт и создать надежные торцевые швы с обеих сторон.
Понимание торцевых уплотнений жизненно важно для точного расчета длины резки. Вы должны учесть ширину щипцов в своем уравнении. Уплотняющая губка обычно требует от 15 до 30 мм с каждой стороны для создания герметичного уплотнения. Поскольку каждая упаковка имеет переднюю и заднюю заклейку, при расчете общей длины обрезки необходимо удвоить этот припуск на обжимку. Если не принять во внимание обе стороны, челюсти раздавят физический продукт.
Высота продукта напрямую влияет на общую длину резки. Многие операторы забывают об этой важной переменной. Пленка должна двигаться вниз от верхней части продукта к центральной точке запечатывающей губки. Более высокие изделия заставляют пленку перемещаться на большее вертикальное расстояние. Если вы проигнорируете высоту продукта, машина обрежет пленку слишком коротко. В результате упаковка плотно натягивается на концы продукта, в результате чего швы открываются во время транспортировки.
Регистрация печати вводит в операцию строгие ограничения. Пленка без печати допускает небольшие изменения длины обрезки. Напечатанная пленка требует абсолютной точности. На упаковке используются метки (небольшие печатные прямоугольники) для запуска режущего механизма. Расстояние между этими отметками и есть шаг. Рассчитанная вами длина обрезки должна точно соответствовать этому шагу. Если длина обрезки отклоняется от допуска на отметку, графика сместится от центра. Для обеспечения идеальной регистрации необходимо синхронизировать скорость подачи пленки с вращением сварочной губки.
Стандартные плоские пакеты подчиняются простым правилам. Однако сложные форматы упаковки требуют от вас выйти за рамки основ работы с упаковочной машиной для подушек . Сумки со складками представляют собой немедленную математическую задачу. Добавление боковых складок подворачивает пленку внутрь, создавая вид блочного дна. Этот процесс полностью меняет ваши базовые формулы. Вам необходимо расширить исходное полотно пленки, чтобы вместить дополнительный сложенный материал. Кроме того, упаковки со складками требуют совершенно другой конструкции формовочной коробки, оснащенной механическими защипами.
Материалы пленки и подложки существенно влияют на физический размер. Толстые ламинаты не ведут себя как тонкие мономатериалы. Тип материала влияет на то, насколько пленка растягивается при механическом натяжении. Двуосно-ориентированный полипропилен (БОПП) растягивается иначе, чем сложные ламинаты из фольги. Если вы используете высокоэластичную пленку, возможно, вам придется немного уменьшить длину отреза, чтобы упаковка не болталась. Более толстые пленки (измеренные в милах или микронах) требуют более широких припусков на уплотнение ребер, поскольку материал сопротивляется плотному сгибанию внутри формующей трубы.
Мультиупаковки и жесткие лотки требуют более узких зазоров. Упаковка одного мягкого хлебобулочного изделия позволяет создать большие буферные зоны. Упаковка трех предметов в жесткий пластиковый лоток полностью меняет динамику. Если полотно пленки слишком свободное, лоток будет сильно смещаться во время транспортировки. Вам необходимо рассчитать более узкий зазор, чтобы зафиксировать лоток на месте. Однако необходимо тщательно сбалансировать это натяжение, чтобы жесткие углы лотка не прокололи полотно пленки.
БОПП (полипропилен): стандартная скорость растяжения; требует умеренного контроля напряжения.
Фольгированные ламинаты: Очень жесткие; требуются формовочные коробки большего размера, чтобы предотвратить сминание.
Мономатериалы: устойчивы, но чувствительны к теплу; требует точного отслеживания времени пребывания.
Рассчитанные вами размеры определяют, какое именно оборудование вам необходимо приобрести. Вы используете эти цифры для оценки машин для упаковки в поток и составления списка подходящих поставщиков. Формирование конфигураций коробок представляет собой первое важное решение. Вы должны выбирать между фиксированными формовочными коробками и регулируемыми формовочными коробками. Фиксированные формовочные коробки подходят для больших объемов производства одного продукта. Они обеспечивают превосходную консистенцию и редко застревают. Регулируемые формовочные коробки обеспечивают гибкость. Они необходимы для контрактных упаковщиков, которые используют на одной линии пленку различной ширины. Однако для правильной настройки регулируемых коробок требуются высококвалифицированные операторы.
Архитектура уплотняющих губок во многом зависит от длины реза и высоты продукта. Вращающиеся челюсти вращаются по непрерывному кругу. Они идеально подходят для стандартной длины резки и очень высоких скоростей. Челюсти коробчатого движения движутся по прямоугольной траектории. Они некоторое время следят за продуктом, прежде чем его выпустить. Челюсти коробчатого перемещения абсолютно необходимы для обработки очень высоких продуктов. Они также необходимы для изделий, требующих длительного времени выдержки уплотнения, например, для продуктов, продуваемых газом, требующих строгой герметичности.
Проверка поставщика гарантирует, что OEM-производитель действительно может соответствовать вашим спецификациям. Прежде чем подписывать заказ на поставку, вы должны потребовать доказательства. Запросите подробную таблицу размеров пленки для конкретной модели машины. Заставьте поставщика провести заводские приемочные испытания (FAT) с использованием реальных образцов вашего продукта, а не обычных деревянных блоков. Получите письменную гарантию, охватывающую максимальные и минимальные веб-ограничения.
Сравнение формовочной коробки и уплотнительной губки
Тип компонента | Лучшее приложение | Профиль скорости | Ограничения по высоте продукта |
|---|---|---|---|
Фиксированная формовочная коробка | Выделенные отдельные SKU для больших объемов продаж | Очень высокий | Строго ограничено размером коробки. |
Регулируемая формовочная коробка | Контрактная упаковка, разные артикулы | От умеренного до высокого | Гибкость в пределах максимального веб-лимита |
Поворотные уплотнительные губки | Стандартные плоские изделия, хлебобулочные изделия | Чрезвычайно быстро | Низкая и средняя высота |
Уплотнительные губки Box-Motion | Герметизация, промывка газом МАР. | Умеренный | Отлично подходит для очень высоких продуктов |
Необходимые шаги проверки во время закупок
Шаг проверки | Почему вам это нужно | Приемлемое доказательство |
|---|---|---|
Проверка ограничений ширины веб-сайта | Гарантирует, что машина сможет справиться с самой большой упаковкой. | Спецификация OEM и технические чертежи. |
Заводские приемочные испытания (FAT) | Доказывает, что машина работает именно с вашим продуктом. | Видеодоказательства и физические запечатанные образцы отправлены вам по почте. |
Распечатать регистрационный тест | Предотвращает смещение графики на печатных пленках. | Непрерывный набор из более чем 500 элементов с нулевым отклонением отметок. |
Ширина пленки и длина обрезки представляют собой гораздо больше, чем просто незначительные эксплуатационные детали. Это основополагающие показатели, которые определяют пригодность оборудования, управляют скоростью производства и определяют долгосрочную окупаемость инвестиций. Если вы пропустите математическую основу, вы приведете к частым заторам, дорогостоящим отходам материалов и слабым уплотнениям на вашем предприятии. Точные расчеты защищают ваш продукт и вашу прибыль.
Ваши следующие шаги определяют успех вашего процесса закупок. Сначала задокументируйте полную матрицу продуктов. Измерьте абсолютный минимальный и максимальный размеры каждого предмета, который вы собираетесь упаковать. Затем проведите эти размеры по основным формулам, чтобы определить необходимые конверты из пленки. Наконец, проконсультируйтесь напрямую с квалифицированным инженером по упаковке, чтобы подтвердить ваши расчеты. Выполните эти действия перед завершением запроса на предложение оборудования (RFP).
Ответ: Избыток пленки приводит к сворачиванию материала внутри формовочной трубы. Такое сгибание полностью смещает задние уплотнения. Дополнительный материал создает сильное трение, приводящее к серьезному заклиниванию тянущих колес и уплотняющих губок. Вы столкнетесь с немедленным расходом материала и частыми остановками оборудования.
А: Да. Рассчитанная длина обрезки должна соответствовать точному расстоянию между напечатанными отметками, известному как шаг. Пленка с печатью требует точной синхронизации между роликами подачи пленки и запечатывающими губками. Если длина обрезки отклоняется от этого шага, ваша графика будет смещаться от центра упаковки.
Ответ: Можно, но это требует значительных эксплуатационных компромиссов. Использование пленки «один размер подходит всем» для различных продуктов создает эстетические недостатки. Товары меньшего размера будут иметь рыхлую, мятую упаковку. Что еще более важно, вы тратите деньги, оборачивая небольшие изделия в неоправданно широкую и дорогую пленку.
