 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-04 Происхождение:Работает


Нарушение уплотнения трубки представляет собой нечто большее, чем просто незначительную механическую неприятность. Вы теряете критический доход каждый раз, когда труба протекает на линии или при транспортировке. Ненадежные пломбы приводят к высокому проценту брака, возврату розничных платежей, нарушению целостности продукции и серьезному ущербу для бренда.
Мы должны признать реальность ежедневного производства. Даже производственные линии высшего уровня со временем испытывают дрейф. Факторы окружающей среды, незначительные различия в партиях материалов и несогласованность действий оператора — все это способствует увеличению частоты внезапных отказов.
Это руководство предоставляет руководителям предприятий и инженерам по упаковке структурированный диагностический контрольный список. Вы научитесь определять точные причины протечек на полу. Мы устанавливаем четкие критерии, помогающие вам решить, когда следует калибровать существующее оборудование, а когда имеет смысл его модернизировать.
Большинство утечек в хвостовом уплотнении происходят из-за дисбаланса уравнения температуры-давления-времени (TPT) или фундаментального несоответствия между материалом трубки и технологией уплотнения.
Структурированный аудит «обнаружение-предотвращение-исправление» (DPC) сводит к минимуму время простоя диагностики и стандартизирует действия оператора.
Устаревшее оборудование часто с трудом обеспечивает жесткие допуски, необходимые для современных ламинированных туб, поэтому оценка альтернативных методов запечатывания туб является необходимым шагом при масштабировании операций.
Переход на передовые технологии требует сопоставления первоначальных капитальных затрат с долгосрочным повышением OEE (общей эффективности оборудования) и сокращением брака.
Операторы должны рассматривать визуальные симптомы как диагностические подсказки. Неудачная печать редко случается случайно. Он оставляет вещественные доказательства. Вы можете прочитать это свидетельство, чтобы точно определить, какой механический параметр вышел за пределы спецификации. Внедрение методологии «Обнаружение-Предотвращение-Корректирование» (DPC) начинается прямо здесь, на линии.
Ниже приведены четыре наиболее распространенных дефекта зрения. Мы изложим, что каждый симптом говорит вам о настройках вашей машины.
Следы ожогов или пузыри: этот дефект выглядит как коричневые ожоги или пузыри на пластиковой поверхности. Это указывает на чрезмерный нагрев или длительное время выдержки. Пластиковый полимер разлагается, а не плавится полностью. Этот симптом часто указывает на устаревшие терморегуляторы на устаревшем оборудовании. Старые термостаты не могут эффективно регулировать скачки температуры.
Неполные или «холодные» уплотнения (легко отделяемые): операторы могут легко разобрать эти уплотнения вручную. Внутренние слои никогда не склеивались. Это указывает на недостаточную температуру или недостаточное давление челюсти. Это также происходит, если скорость линии превышает мощность рекуперации тепла машины. Нагревательный элемент просто слишком быстро остывает между циклами.
Асимметричный или морщинистый обжим: в области обжима вы увидите неровные линии или сложенный пластик. Это указывает на механическую проблему выравнивания, а не на тепловую. Обычно это происходит из-за неправильного механизма ориентации трубки. Изношенные удерживающие чашки или неравномерное давление уплотняющих губок также вызывают образование складок. Челюсти зажимают неравномерно, сжимая материал, деформируя его.
Продукт застрял в уплотнении (загрязнение): Вы заметите, что жидкость или паста попали внутрь уплотняемого края. Причиной этого часто является переполнение тюбика. Неправильная высота сопла или неисправный противокапельный механизм также оставляют остатки продукта на внутренних стенках. Традиционная термосварка сразу же выходит из строя, если продукт загрязняет область сварки. Масло или вода препятствуют плавлению полимеров.
Научите своих линейных операторов распознавать именно эти дефекты. Они должны немедленно остановить очередь, когда они появятся. Гадания при регулировке только увеличивают отходы.
Как только вы обнаружите визуальный симптом, вы должны систематически проверять машину. Современные машины для наполнения и запечатывания туб полагаются на точное взаимодействие нескольких механизмов. Вы не можете изменить одну переменную, не затрагивая другие.
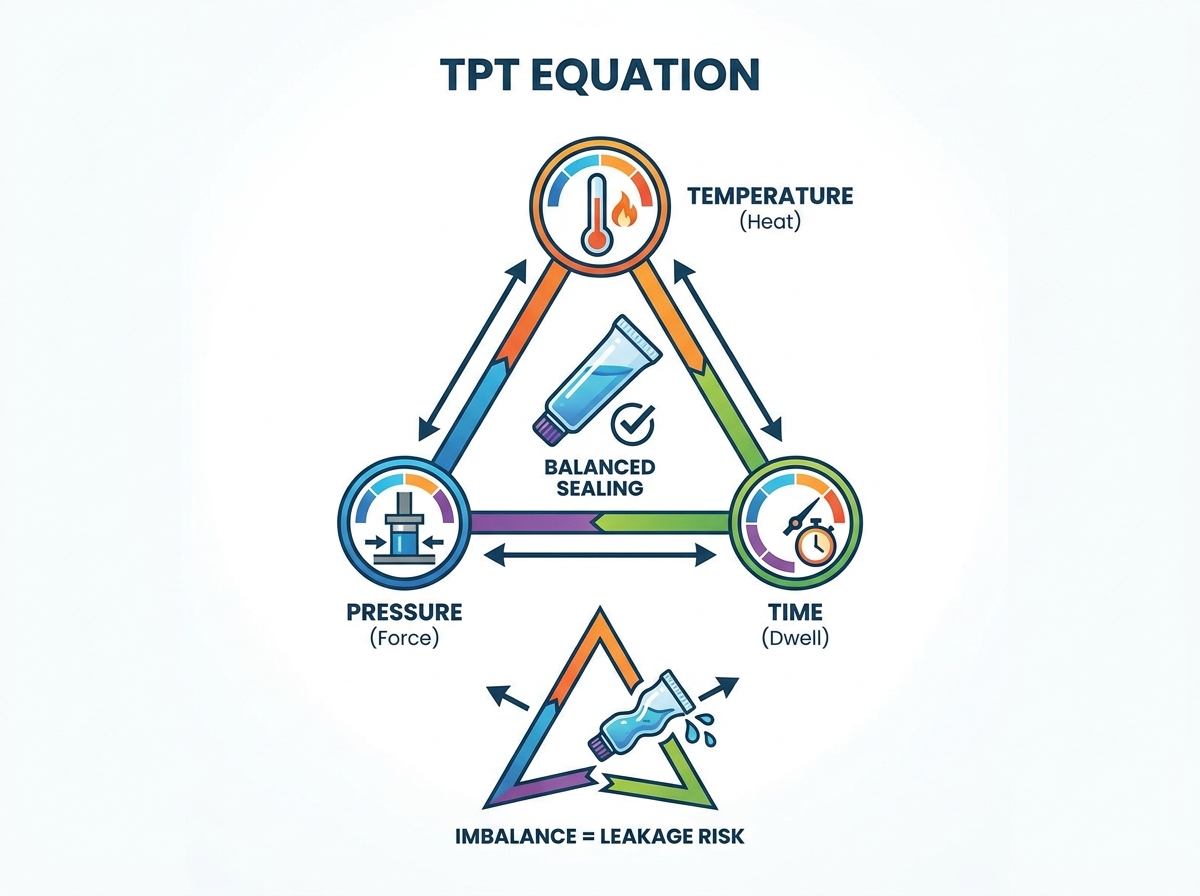
Любая успешная термосварка требует баланса в треугольнике «Температура-Давление-Время» (TPT). Если вы понизите температуру, вам обычно придется увеличить время выдержки или давление для достижения того же соединения. Вам следует систематически проверять эти три важнейших параметра.
Сначала проверьте фактическую температуру на поверхности челюсти с помощью внешнего пирометра. Не доверяйте только цифровым показаниям на панели управления. Во-вторых, измерьте давление, создаваемое пневмоцилиндрами. Наконец, проверьте время задержки. Время задержки — это точная доля секунды, в течение которой челюсти остаются закрытыми. Убедитесь, что он соответствует спецификациям производителя материала.
Многие предприятия игнорируют цикл охлаждения. Это распространенная ошибка. Фаза охлаждения устанавливает память пластика. Если вы отпустите трубку до того, как полимер снова затвердеет, уплотнение деформируется или лопнет под нагрузкой.
Необходимо проверить весь контур охлаждения. Проверьте скорость потока воды через охлаждающий блок. Убедитесь, что температура чиллера остается постоянной в пиковые летние месяцы. Убедитесь, что охлаждающие губки полностью и ровно прилегают к хвостовой части горячей трубки.
Расходные детали медленно изнашиваются. Операторы часто компенсируют это увеличением температуры или давления, что маскирует реальную проблему. Еженедельно просматривайте этот мини-контрольный список:
Осмотрите нагревательные элементы на наличие холодных участков с помощью тепловизионной камеры.
Проверьте точность термопары, откалибровав ее по сертифицированному внешнему датчику.
Оцените падение давления в пневматическом цилиндре. Прислушайтесь к утечкам воздуха вокруг клапанов.
Осмотрите силиконовые или тефлоновые покрытия на уплотнительных губках на наличие разрывов или отложений.
Ручная повторная калибровка во многом зависит от навыков оператора. Некоторые операторы обладают «чувством» машины. Однако эти племенные знания вредят долгосрочной стабильности. Если повторная калибровка требуется ежедневно, оборудование не обладает необходимой стабильностью для надежного производства. Постоянные настройки означают, что базовые механические параметры вышли из строя и не подлежат восстановлению.
Иногда машина работает идеально. Проблема кроется в материалах. Вы не можете заставить несовместимый метод идеально запечатать сложный материал. Оценка альтернативных методов запечатывания туб становится необходимой, когда характеристики вашей упаковки меняются.
Разные материалы по-разному поглощают тепло. Ламинат ведет себя иначе, чем однослойный пластик. Вы должны согласовать свое оборудование с упаковкой.
Матрица сопоставления материалов и технологий
Материал трубки | Оптимальная технология уплотнения | Известные риски и проблемы |
|---|---|---|
Однослойный PE (полиэтилен) | Герметизация горячим воздухом | Склонны к образованию волдырей, если поток воздуха слишком медленный. |
PBL (Пластиковый барьерный ламинат) | Горячий воздух или ультразвук | Требуется точный контроль температуры для предотвращения расслоения. |
ABL (ламинат с алюминиевым барьером) | Высокочастотные/Горячие челюсти | Лучистое тепло может легко повредить внешние косметические отпечатки. |
Чистый алюминий | Механическое сгибание и обжатие | Усталость металла. Не подлежит термосварке. |
Сварка горячим воздухом представляет собой отраслевой стандарт для большинства однослойных пластиков. Он основан на внутреннем нагреве сопла. Порыв горячего воздуха плавит внутреннюю часть трубки непосредственно перед тем, как челюсти зажмут ее. Этот метод очень эффективен, но очень чувствителен к температуре окружающей среды. Требуется точный контроль воздушного потока. Если заводская влажность или температура колеблются, необходимо отрегулировать давление воздуха.
Горячие челюсти предлагают более традиционный подход. Твердые металлические губки нагреваются и прижимаются непосредственно к внешней стороне трубы. Тепло проходит через стенку трубки, расплавляя внутренний слой. Однако это лучистое тепло несет в себе серьезный риск. Это может легко повредить чувствительные составы внутри тюбика. Он также часто плавит или размазывает косметическую отделку на внешней стороне тюбика.
Многие компании страдают от внезапных всплесков утечек, не меняя настройки своего оборудования. Почему? Они перешли на экологичные или более тонкие ламинированные тубы, не обновив оборудование для запечатывания. Экологически чистый пластик имеет очень узкие окна плавления. Устаревшая система горячих зажимов просто не может реагировать достаточно быстро, чтобы аккуратно запечатать эти современные ламинаты. Это несоответствие порождает огромное количество отходов.
Если вы постоянно боретесь с несоответствием материалов и загрязнением продукции, стандартные термические методы могут оказаться для вашей линии устаревшими. Пришло время рассмотреть продвинутые альтернативы. Ультразвуковая машина для наполнения туб решает несколько постоянных головных болей, возникающих при использовании традиционной упаковки.
Вам следует представить это обновление как решение конкретных, важных проблем. Вы разливаете высоковязкие продукты, например, густые мази или жирные кремы? Эти жидкости часто стекают по соплу и загрязняют область уплотнения. Вы обрабатываете термочувствительные составы, такие как активная косметика или фармацевтические препараты? Горячие челюсти могут разрушить эти соединения. Если вы ответите утвердительно на эти вопросы, ультразвуковая технология станет очень привлекательной.
Ультразвуковая сварка полностью игнорирует традиционные ограничения треугольника TPT. Он не использует внешнее лучистое тепло. Вместо этого он генерирует тепло за счет высокочастотного молекулярного трения непосредственно внутри области уплотнения. Акустический инструмент (рог) колеблется о наковальню тысячи раз в секунду.
Это внутреннее трение расплавляет слои пластика за миллисекунды. Поскольку он так сильно вибрирует, он фактически выталкивает внешние загрязнения, такие как пасты или масла, из зоны уплотнения до того, как пластик расплавится. Кроме того, он не требует абсолютно никакого времени на разогрев. Включаешь его, и он мгновенно работает.
Оценивая масштабируемость, обратите внимание на ее влияние на общую скорость линии. Ультразвуковые машины герметизируют намного быстрее, чем агрегаты с горячим воздухом, поскольку они исключают время термического восстановления. Потребление энергии значительно снижается, поскольку вы не поддерживаете постоянно нагревающиеся элементы. Самое главное, сокращение количества отходов напрямую увеличивает вашу прибыль. Чистые, холодные наружные уплотнения лучше смотрятся на полках магазинов.
Вы должны признать риски перед обновлением. Передовое оборудование требует заметных первоначальных затрат. Кроме того, ультразвуковые системы требуют специального инструмента. Вам потребуются специальные рожки и наковальни для трубок разного диаметра. Если на вашем предприятии ежедневно используется 15 трубок разных размеров, затраты на переналадку и инвентарь инструментов требуют тщательного расчета рентабельности инвестиций. Прежде чем приступить к делу, внимательно оцените объем производства.
Починить машину – это только полдела. Вы должны доказать, что исправление сохраняется в течение тысяч циклов. Стандартизированная программа проверки предотвращает превращение небольших отклонений в массовые отзывы. Обеспечение качества должно перейти от реактивного предположения к упреждающему тестированию.
Вы должны подробно описать стандартные тесты на соответствие для проведения на полу. Сами по себе визуальные проверки не позволяют выявить микроутечки. Реализуйте следующие физические тесты:
Испытание на герметичность вакуумной камеры: погрузите герметичные пробирки в заполненную водой вакуумную камеру. Нарисуйте вакуум. Если из хвостика вырываются пузырьки – у вас микропротечь. Это самый надежный тест пола.
Испытание на разрывное давление: нагнетайте сжатый воздух в трубку до тех пор, пока она не взорвется. Корпус трубки должен разорваться до того, как выйдет из строя хвостовое уплотнение. Если уплотнение порвется первым, значит, прочность соединения слишком слабая.
Ручные тесты на отслаивание: отрежьте полоску от пломбы и раздвиньте ее. Пластик должен растягиваться и рваться, а не отслаиваться.
Тщательно записывайте параметры партии. Записывайте точную температуру, давление и скорость линии для каждого запуска. Прослеживаемость показывает свою ценность во время расследования сбоя. Регистрация данных позволяет определить, была ли утечка вызвана медленным перемещением машины в течение недели или плохой партией пустых трубок от вашего поставщика. Без данных поставщики всегда будут винить ваше оборудование.
Отойдите от «племенных знаний». Документируйте каждую настройку в стандартных операционных процедурах (СОП). Установите строгие пороговые значения для корректировок. Например, оператор может отрегулировать давление воздуха на 5 фунтов на квадратный дюйм. Если это не решит проблему, они должны остановиться. Они не могут продолжать крутить ручки. Установите четкие правила, определяющие, когда именно оператор должен остановить линию и вызвать техподдержку для вмешательства.
Устранение неожиданных утечек — это отдельный двусторонний процесс. Вы должны начать с тщательной калибровки вашего текущего оборудования. Если тщательные корректировки не могут обеспечить стабильность, вам следует рассмотреть возможность стратегической замены. Не держитесь за устаревшие технологии, если они больше не соответствуют вашим современным производственным целям.
Следующие действия:
Проведите визуальный и механический аудит ЦОД уже в следующую производственную смену.
Калибруйте треугольник TPT, используя внешние измерительные инструменты, а не только показания панели.
Занесите в каталог текущие материалы трубок, чтобы выявить любые несоответствия вашему уплотнительному оборудованию.
Загрузите лист технических характеристик, чтобы оценить варианты использования ультразвука, если вы боретесь с загрязнением продукта.
Ответ: Микроутечки почти всегда возникают из-за холодных участков нагревательных элементов или небольшого дисбаланса давления в уплотнительных губках. Даже микроскопический зазор в выравнивании зажимов позволяет образоваться крошечному каналу в расплавленном пластике, создавая невидимый путь утечки.
О: Вам следует проверять параметры уплотнения в начале каждой смены и сразу после смены. Кроме того, проводите периодические интервальные испытания, например проверку вакуумной камеры каждые два часа, чтобы обеспечить соответствие жестким отраслевым стандартам качества.
Ответ: Нет. Ультразвуковая технология плавления полимеров основана на молекулярном трении. В первую очередь он предназначен для конструкций из пластика и ламината. Трубы из чистого металла сваривать таким способом нельзя; для них требуются традиционные методы механического складывания и обжатия.
