 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-07 Происхождение:Работает


Несоответствие упаковочных материалов технологии герметизации напрямую приводит к микропротечкам, эстетическим дефектам и неприемлемым простоям. Вы не можете просто втиснуть продукт в тюбик и надеяться, что уплотнитель выдержит давление. Это требует точного механического выравнивания между контейнером и машиной.
Сегодня производственная среда быстро меняется в разных отраслях. Независимо от того, расширяете ли вы линию по производству косметических кремов или модернизируете производство фармацевтических паст, физические свойства ваших тюбиков определяют ваши механические требования. Игнорирование этих материальных ограничений поставит под угрозу целостность продукта и нарушит ваши производственные графики.
В этом руководстве представлена строгая, основанная на фактических данных схема оценки оборудования с учетом материала трубок, эксплуатационных ограничений и соответствия отраслевым требованиям. Мы исследуем, как поведение материала влияет на выбор оборудования, и выделим критические критерии оценки. Вы узнаете, как согласовать свою упаковочную стратегию с правильной технологией автоматизации.
Материал диктует механику: пластик основан на термическом и ультразвуковом синтезе; Алюминий основан на точной механической деформации (складывании).
Соответствие технологии: ультразвуковая машина для наполнения пластиковых туб превосходно подходит для продуктов, загрязняющих область уплотнения, в то время как горячий воздух остается стандартом для больших объемов.
Распределение капитала. Специализированные станки для обработки одного материала обеспечивают более высокую надежность и скорость по сравнению с «комбинированными станками», которые часто скрывают скрытые затраты на смену инструментов.
Соответствие прежде всего: фармацевтическое и косметическое применение требует строгой оценки санитарного исполнения, заполнения без пустот и поддающейся проверке целостности уплотнения.
Производители часто допускают критическую ошибку на ранних этапах процесса закупок. Они отдают приоритет скорости машины, а не совместимости материалов. Это отключение неизбежно приводит к серьезным узким местам в производстве. Прежде чем просматривать характеристики оборудования, вы должны понять фундаментальные физические характеристики вашей упаковки.
Пластиковые и ламинированные тубы обладают уникальной структурной характеристикой, известной как «эффект памяти». Когда вы сжимаете их, они пытаются вернуться к своей первоначальной цилиндрической форме. Это постоянное внешнее давление требует структурного слияния в хвостовой части. Вы должны расплавить слои полимера вместе, чтобы навсегда преодолеть это сопротивление.
Алюминий ведет себя совершенно иначе. Он обладает характеристиками «мертвой складки». Если вы согнете алюминий, он останется согнутым. Он не пытается вернуться в свою прежнюю форму. Поэтому обработка металлической тары требует прецизионных складных механизмов. Деформировать металл необходимо механически, не нарушая его структуру.
Использование неподходящих уплотнительных головок приводит к катастрофическим финансовым последствиям. Если к пластику приложить сильное механическое давление, он расколется. Если подвергнуть полимеры чрезмерному нагреву, вы получите подгоревшую упаковку и испорченную эстетику. И наоборот, использование плохо откалиброванных обжимных губок для металла может привести к растрескиванию внутренних эпоксидных покрытий. Это подвергает необработанный металл воздействию вашего продукта, немедленно нарушая барьер и приводя к отзывам.
Высокие проценты брака быстро снижают рентабельность. Помимо бесполезного использования материалов, неправильное расположение оборудования вынуждает операторов постоянно останавливать линии. Незапланированные простои снижают эффективность работы.
Покупатели должны установить строгие базовые требования, прежде чем обращаться к поставщикам. Вам необходимо определить три критических параметра:
Преобладающий материал: определите, на 80 % в вашем учреждении используется пластик или на 80 % алюминий.
Профиль вязкости: определите, представляет ли ваш продукт густую пасту, пенистый гель или жидкую жидкость.
Ежедневная производительность: рассчитайте необходимое количество единиц продукции в минуту во время пиковых производственных смен.
Определив эти факторы, вы сможете эффективно сопоставить свою эксплуатационную реальность с правильными механическими решениями.
Обработка полимеров требует высокого температурного контроля. Ваша основная задача — добиться герметичного, эстетически чистого уплотнения без повреждения внешнего покрытия трубки или внутренних барьерных слоев. Если температура колеблется, вы рискуете получить слабые швы или расплавленный пластик, прилипший к губкам машины.
Сварка горячим воздухом представляет собой отраслевой стандарт для обработки полимеров в больших объемах. Он отличается высокой надежностью и обеспечивает стабильное производство.
Как это работает: машина вставляет внутренние насадки непосредственно в открытый конец трубки. Эти форсунки выдувают горячий воздух, нагревая пластиковую стену изнутри. Как только внутренняя часть достигает расплавленного состояния, внешние охлажденные губки зажимают концы. Холодные челюсти мгновенно схватывают пластик, создавая прочное соединение.
Подходит для: Этот метод прекрасно работает на высокоскоростных линиях по производству косметики и средств личной гигиены. Обеспечивает чистые и равномерные обжимы. Системы горячего воздуха доминируют на предприятиях, производящих шампуни, лосьоны и стандартные кремы.
Некоторые продукты делают методы горячего воздуха неэффективными. При работе со сложными рецептурами необходимо использовать специализированную технологию. Использование ультразвуковой машины для наполнения пластиковых туб решает многие сложные проблемы упаковки.
Как это работает: В отличие от систем горячего воздуха, ультразвуковая технология основана на высокочастотных механических вибрациях. Акустический инструмент, называемый рупором, прижимается к пластику. Трение генерирует локализованное тепло точно на линии уплотнения. Он плавит материал мгновенно, не требуя внешних нагревательных элементов.
Критерии оценки: этот подход превосходен при работе с очень вязкими продуктами, пастами или жидкими жидкостями, которые могут разбрызгиваться. Если во время дозирования продукт попадет на зону уплотнения, губки горячего воздуха не смогут расплавить загрязненный пластик. Ультразвуковое трение физически выталкивает загрязнения из области уплотнения перед плавлением полимера. Кроме того, он работает при более низких температурах окружающей среды. Это защищает рецептуры термочувствительных продуктов от разрушения во время процесса окончательного закрытия.
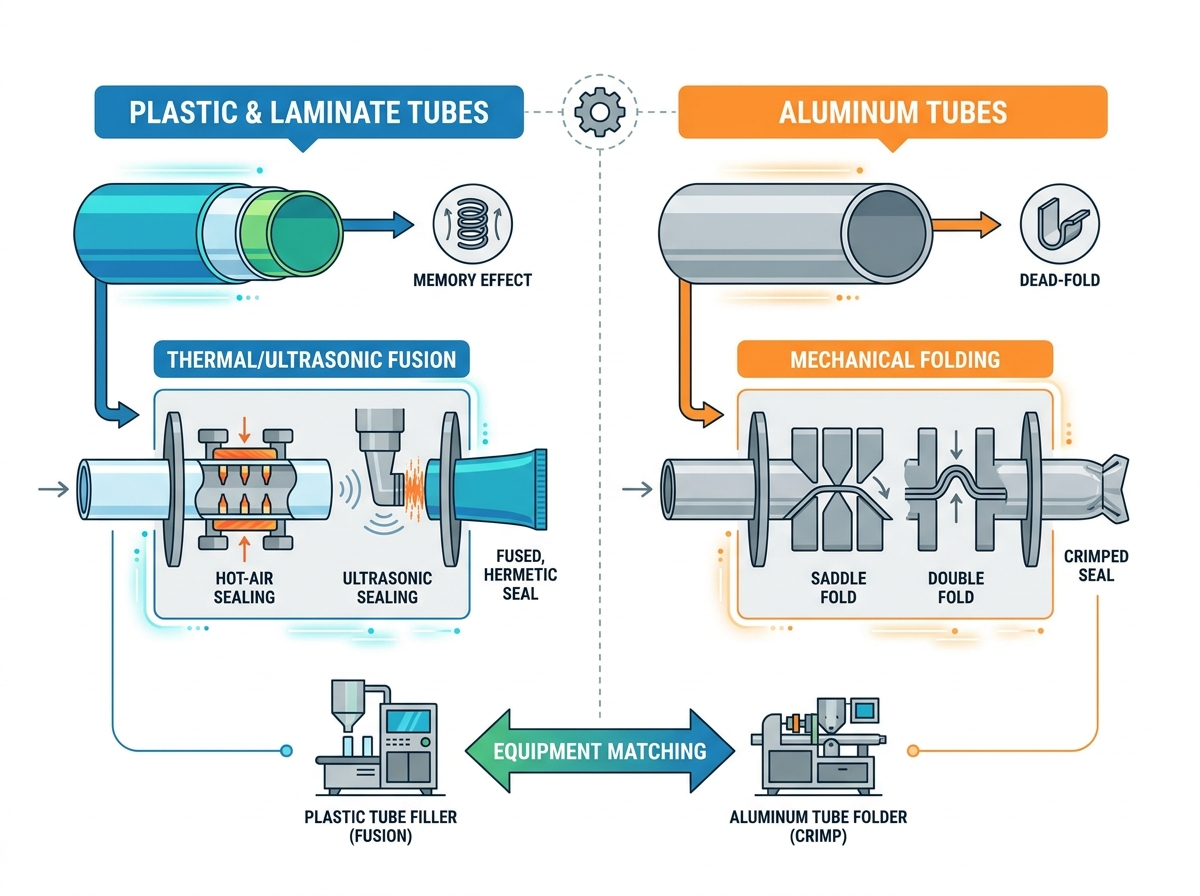
Металлическая упаковка требует совершенно другой механической философии. Ваша основная задача переключается с термоконтроля на механическое воздействие. Необходимо создать надежный механический замок, не нагружая металл и не повреждая внутренние защитные покрытия.
Металлические контейнеры нельзя термосваривать. Вместо этого вам нужны мощные формовочные станции. Специальная машина для наполнения алюминиевых туб обеспечивает огромную физическую жесткость, необходимую для аккуратной гибки металла.
Типы складывания. Оценивать оборудование необходимо исходя из его возможностей складывания. Разные продукты требуют разной прочности барьера. Типичные схемы складывания включают в себя:
Седловидная складка: базовый обжим сверху и снизу, подходящий для стандартных потребительских товаров.
Двойная складка: более плотная и надежная упаковка, используемая для повседневной косметики и красок.
Тройное сложение: самый надежный механический замок. Он включает в себя три различных изгиба.
Применение в промышленности: тройное сложение преобладает в фармацевтических мазях, агрессивных химикатах и промышленных клеях. Эти реактивные продукты требуют абсолютной защиты от кислорода и влаги. Безупречное тройное сложение гарантирует стабильность продукта в течение длительного срока хранения.
Обработка алюминия не оставляет места для ошибок калибровки. Подчеркните необходимость точного кодирования и обжима губок. Если челюсти имеют острые края или смещенные зубы, они проколют материал. Даже микроскопическая слеза портит контейнер.
Этим машинам требуется гораздо более высокая механическая жесткость на станциях фальцовки по сравнению с пластиковыми запечатывающими устройствами. Если в процессе складывания рама машины прогнется, обжим будет неравномерным. Неравномерная обжимка приводит непосредственно к катастрофическим утечкам во время транспортировки.
После того как вы сопоставите основную технологию с вашим материалом, вы должны оценить более широкие эксплуатационные характеристики. Оценка коммерческих машин для наполнения и запечатывания туб включает в себя анализ уровня автоматизации, динамики работы насосов и соответствия стандартам.
Вам необходимо оценить полуавтоматические и полностью автоматические варианты, исходя из трудовых ограничений и потребностей в объеме. Полуавтоматические модели требуют ручной загрузки туб. Оператор физически помещает пустые контейнеры в шайбы. Это хорошо работает для пилотных запусков или специализированных небольших партий.
В полностью автоматических системах используются роботизированные механизмы подачи. Они оснащены бункерами, датчиками ориентации и автозагрузчиками. Они работают на гораздо более высоких скоростях и исключают человеческие ошибки. Если у вас высокие затраты на рабочую силу, полная автоматизация обеспечит быструю окупаемость.
Таблица: Сравнение автоматизации оборудования
Особенность | Полуавтоматы | Полностью автоматические машины |
|---|---|---|
Загрузка трубки | Ручное размещение оператора | Роботизированная загрузка бункера |
Ориентация | Требуется ручная регулировка | Фотоэлектрическое автовыравнивание |
Типичная скорость | От 10 до 30 единиц в минуту | От 60 до 120+ единиц в минуту |
Трудоемкость | Высокий (требуется выделенный оператор) | Низкий (требуется периодический мониторинг) |
Лучшее приложение | Стартовые линии, сезонные партии | Высокообъемное непрерывное производство |
Реология вашего продукта определяет выбор насоса. Вы должны убедиться, что насосная система машины идеально соответствует продукту. Использование неправильного насоса приводит к образованию осадка, когда продукт капает на область уплотнения. Это также приводит к появлению в рецептуре пузырьков воздуха.
Для густых паст и тяжелых мазей поршневые насосы обеспечивают исключительную объемную точность. Они с силой толкают плотные материалы. Для пенистых кремов или жидких жидкостей роторные или шестеренчатые насосы обеспечивают более плавное дозирование. Точная дозировка предотвращает потерю продукта и сохраняет зону сварки чистой.
Для фармацевтического производства и производства высококачественной косметики санитарный дизайн не подлежит обсуждению. Вы должны оценить готовность машины к соблюдению надлежащей производственной практики (GMP). Ищите контактные детали из нержавеющей стали 316L.
Оцените возможности очистки на месте (CIP) и стерилизации на месте (SIP). Внутренние трубопроводы должны полностью опорожниться. Осмотрите чертежи на наличие мертвых ног или точек сбора микробов. Если машина задерживает остатки, это приведет к перекрестному загрязнению между партиями.
Современное производство требует надежных датчиков контроля качества. Внимательно проверьте наличие датчиков регистрации меток. Эти датчики считывают напечатанную отметку на тубе, гарантируя правильное направление изображения перед запечатыванием.
Кроме того, потребуйте автоматизированных систем отбраковки. Если датчик обнаруживает смещенный контейнер, открытую крышку или неправильный вес наполнения, машина должна автоматически извлечь блок. Он должен направлять бракованные изделия в мусорный бак, не останавливая всю производственную линию.
Производители оборудования часто продают гибридные системы. Эти машины обещают обрабатывать как нагрев пластика, так и складывание алюминия на одной раме. Хотя теоретически они привлекательны, они создают значительные эксплуатационные препятствия.
Вам следует осторожно относиться к искушению купить эти универсальные платформы. Комби-машины кажутся идеальным компромиссом. Однако они требуют компромисса как в механической жесткости, так и в термической точности. На раме должны одновременно размещаться громоздкие складные станции и сложные коллекторы горячего воздуха. Это часто приводит к ограничению механического пространства, которое трудно обслуживать.
Вы должны признать реальность времени переналадки. Замена лески с пластиковой на алюминиевую занимает несколько часов. Техники должны снять сопла горячего воздуха. Они должны установить и откалибровать тяжелые механические складные станции. Им необходимо заново выровнять все обжимные губки.
Кроме того, учтите стоимость вторичного инструмента. Для разных диаметров труб и материалов вам потребуются разные транспортировочные шайбы. Хранение, обслуживание и замена этих тяжелых деталей истощают трудовые ресурсы. Частые переключения резко снижают эффективную ежедневную производительность.
Мультиформатные установки требуют более высоких ресурсов оборудования. Станции горячего воздуха требуют значительных электрических нагрузок для нагревательных элементов. Им также требуются надежные системы сжатия воздуха для привода сопел и охлаждающих губок. Ваше предприятие должно выдерживать такие пиковые нагрузки. Более того, кривая обучения операторов резко возрастает. Ваши сотрудники должны владеть двумя совершенно разными принципами герметизации.
Следуйте строгому эмпирическому правилу. Если ваш производственный график на 80% или более посвящен одному материалу, купите специальное оборудование для одного материала. Специальная машина работает быстрее, реже ломается и требует минимальной замены.
Вам следует выбирать комбинированные машины только для контрактного производства или совместной упаковки. В этих конкретных сценариях чрезвычайная гибкость и возможность заключать контракты с различными клиентами перевешивают потребность в максимальной устойчивой пропускной способности.
Выбор правильного оборудования устраняет физические ограничения вашей упаковки и вязкость вашей рецептуры. Он объединяет механические возможности со строгими требованиями вашей отрасли. Пластик требует точного терморегулирования или ультразвуковой сварки. Алюминий требует жесткой, безупречной механической деформации.
Прежде чем завершить какие-либо закупки, выполните следующие практические шаги:
Проведите аудит своих материалов: задокументируйте основные упаковочные материалы и строго определите целевые скорости производства.
Анализируйте вязкость: сопоставьте динамику жидкости с правильной технологией поршневого или роторного насоса, чтобы избежать ошибок дозирования.
Требуйте прохождения заводских приемочных испытаний (FAT). Никогда не покупайте машину на основе брошюры. Требуйте от поставщика, чтобы он обрабатывал именно ваши пустые контейнеры и нерасфасованный продукт на своем предприятии.
Проверьте соответствие: убедитесь, что все контактные детали соответствуют вашим отраслевым нормам относительно возможности очистки CIP/SIP.
О: Да, комбинированные машины существуют. Однако они требуют значительного времени простоя при переналадке для замены нагревательных элементов горячего воздуха на механические складные губки. Они также требуют обширного вторичного инструмента и нестандартных шайб. Мы рекомендуем их только упаковщикам, работающим по контракту, которым необходима исключительная гибкость, а не для специализированных крупносерийных производственных линий.
Ответ: Запечатывание горячим воздухом — лучший метод для большинства косметических кремов. Он обеспечивает высокую скорость лески и красивый, равномерный обжим. Однако, если ваш крем очень вязкий и существует риск его разбрызгивания на область уплотнения, ультразвуковая сварка предпочтительнее, поскольку она удаляет загрязнения перед расплавлением.
Ответ: Вязкость напрямую определяет, какая насосная система вам нужна. Густые пасты и тяжелые мази требуют надежных поршневых насосов для точного проталкивания плотного материала. И наоборот, жидкие жидкости или аэрированные гели лучше перерабатываются с помощью шестеренчатых насосов или поворотных клапанов, которые предотвращают аэрацию и образование хвостов продукта.
О: Алюминиевые папки требуют строгой и частой калибровки выравнивания. Необходимо регулярно проверять обжимные губки на предмет усталости металла, острых кромок или чрезмерного износа. Неправильно выровненные или изношенные губки проткнут металл или треснут внутреннюю эпоксидную облицовку, что нарушит барьерные свойства изделия.
